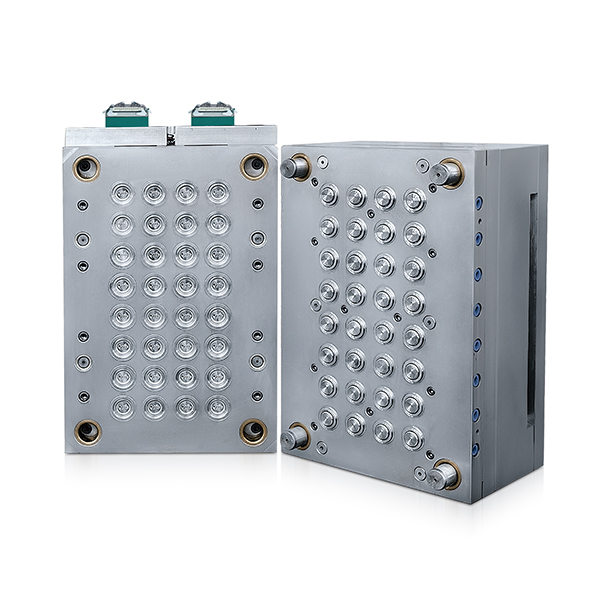
Embalagens de alto volume exigem um equilíbrio delicado entre eficiência de custo unitário, estética de marca descomprometida e conformidade regulatória rigorosa. Você deve mesclar ciclos de produção incrivelmente rápidos com consistência física perfeita em milhões de unidades. Para equipes de compras e engenheiros de embalagens, a transição de um conceito de embalagem para produção em massa depende inteiramente da qualidade e do design das ferramentas. Uma pequena falha no projeto do molde pode resultar em grande desperdício de material ou tempo de inatividade inaceitável da instalação.
Este guia fornece uma estrutura baseada em evidências para avaliar capacidades técnicas, especificações de ferramentas e parceiros de fabricação ao adquirir um molde de injeção de plástico para produção de embalagens. Exploraremos exatamente o que você deve procurar ao investir em ferramentas de injeção de alto desempenho, garantindo que sua próxima implementação de embalagem seja dimensionada perfeitamente, desde o design até as prateleiras do varejo.
Principais conclusões
TCO de ferramentas acima do custo inicial: O sucesso na moldagem por injeção de embalagens é impulsionado pela otimização do tempo de ciclo e pela longevidade do molde, tornando as ferramentas de aço Classe 101 uma necessidade operacional para execuções de alto volume.
Conformidade com materiais e ESG: Os moldes modernos devem ser projetados para acomodar taxas variadas de encolhimento de resinas sustentáveis (PCR, bioplásticos) sem sacrificar a velocidade do ciclo.
A precisão determina a escalabilidade: embalagens de paredes finas e tampas personalizadas exigem recursos avançados, como robótica de alta velocidade, sincronização de múltiplas cavidades e resfriamento conformal.
Mitigação do risco de implementação: A seleção de fornecedores deve exigir cronogramas de manutenção preventiva transparentes e auditorias iniciais de Design for Manufacturability (DFM).
Definição de critérios de sucesso para aquisição de embalagens de alto volume
As embalagens de varejo e de bens de consumo de rápido movimento (FMCG) enfrentam margens extremamente estreitas. Um aumento fracionário no tempo de ciclo resulta em perdas financeiras significativas em milhões de peças. O desperdício de materiais impacta severamente a lucratividade diária. As equipes de compras devem estabelecer critérios rigorosos de sucesso antes de aprovar qualquer projeto de ferramenta.
Consistência estética e integridade da marca
Os requisitos de acabamento de superfície definem o apelo do seu produto nas prateleiras do varejo. Os engenheiros confiam nos padrões da SPI (Sociedade da Indústria de Plásticos) para especificar os níveis exatos de polimento. Embalagens cosméticas de alto brilho geralmente exigem graus SPI A1 ou A2. Acabamentos foscos precisam de texturização precisa e repetível. Você também deve ocultar as linhas de separação com maestria durante a fase de projeto. Costuras visíveis arruínam facilmente a integridade da marca.
O gerenciamento da estabilidade dimensional em ferramentas multicavidades garante um ajuste de fechamento uniforme. Cada tampa deve encaixar perfeitamente em cada garrafa, independentemente da cavidade que a produziu. Variações dimensionais levam a vazamentos em recipientes e recalls generalizados de produtos.
Economia da Unidade e Realidades do Tempo de Ciclo
O projeto do sistema de resfriamento controla diretamente a realidade do tempo de ciclo. A fase de resfriamento é responsável pela maior parte do ciclo de moldagem. A remoção de calor mais rápida significa maior produção por hora. Você deve equilibrar as despesas de capital iniciais em moldes complexos com as reduções de custos de peças a longo prazo. Ciclos mais rápidos geram economias diárias compostas.
Tecnologia de resfriamento
Investimento Inicial
Impacto no tempo de ciclo
Melhor Aplicação
Resfriamento Confuso Convencional
Baixo a moderado
Padrão
Peças de paredes espessas, geometrias simples
Resfriamento conformado (inserções impressas em 3D)
Alto
Redução de até 30%
Fechamentos complexos, recipientes profundos
Ligas de cobre de alta condutividade
Moderado a alto
Redução de 10-15%
Pinos centrais, pontos quentes térmicos
Projetando o molde de injeção de plástico ideal para produção de embalagens
Devemos quebrar os aspectos técnicos inegociáveis ao comissionar um molde de embalagem. A fabricação em alta velocidade requer engenharia robusta para garantir produção contínua. A falta destes detalhes técnicos leva à falha prematura da ferramenta.
Classificação do Molde e Dureza do Aço
Os moldes SPI Classe 101 formam a base absoluta para embalagens FMCG. Os fabricantes de ferramentas os constroem especificamente para suportar um milhão de ciclos ou mais. Você não pode comprometer a dureza do aço para tiragens de alto volume. Os fabricantes de ferramentas selecionam classes de aço premium com base nas características específicas da resina e nos ambientes de produção extremos.
Aço ferramenta H13: Oferece excelente tenacidade e suporta altas pressões de injeção típicas de embalagens.
Aço inoxidável 420: Resiste à liberação de gases corrosivos de plásticos específicos, como PVC ou certas bio-resinas.
Aço S7: Oferece alta resistência ao impacto, perfeito para intertravamento de componentes e placas decapantes.
Cobre-berílio: Usado seletivamente em pinos centrais para retirar rapidamente o calor de áreas críticas.
Estratégia de Cavitação e Sistemas de Câmara Quente
Avaliar o retorno do investimento em moldes de alta cavitação requer uma matemática cuidadosa. Ferramentas contendo 16, 32 ou 64 cavidades aumentam drasticamente o volume de produção. No entanto, eles também introduzem uma imensa complexidade operacional. Eles exigem um equilíbrio preciso do derretimento em cada gota.
As câmaras quentes com válvula oferecem a melhor solução para embalagens. Eles eliminam totalmente os resíduos de sprue. Eles também garantem uma estética impecável nas embalagens voltadas para o consumidor. A incorporação de comportas valvuladas de primeira linha em um molde de injeção de plástico para produção de embalagens garante resultados cosméticos superiores e evita encordoamentos.
Escalabilidade e o desafio das embalagens de parede fina
A moldagem de paredes finas opera como uma subdisciplina distinta dentro da indústria. Continua sendo crítico para recipientes de alimentos, bebidas e varejo. As demandas estruturais diferem enormemente da moldagem padrão.
Requisitos de injeção de alta velocidade
Você deve avaliar adequadamente os requisitos de tonelagem da máquina e velocidade de injeção. Aplicações de paredes finas exigem imensa pressão na cavidade. O plástico derretido esfria incrivelmente rápido em seções finas. Altas velocidades de injeção evitam o congelamento prematuro. Usamos acumuladores de nitrogênio especializados para aumentar a velocidade de injeção. O plástico deve preencher toda a cavidade quase que instantaneamente. Estruturas de ferramentas rígidas devem suportar essas enormes pressões internas sem desviar.
Automação e manuseio de peças
Prensas de alta velocidade exigem manuseio de peças igualmente rápido. A In-Mold Labeling (IML) aplica gráficos impressos diretamente durante o processo de moldagem. Este processo elimina totalmente as etapas secundárias de decoração. Os recursos de extração robótica devem remover as peças instantaneamente.
Certifique-se de que seu parceiro de fabricação possua sistemas de automação integrados. A velocidade de extração do robô deve corresponder exatamente à velocidade da prensa. Braços robóticos lentos criam gargalos de produção inaceitáveis, anulando a finalidade de um molde de alta velocidade.
Navegando em resinas sustentáveis e conformidade regulatória
A transição dos plásticos tradicionais para alternativas sustentáveis introduz variáveis de produção mensuráveis. Os materiais ecológicos comportam-se de maneira diferente sob alta pressão e calor.
Adaptação de ferramentas para PCR e bioplásticos
Os materiais reciclados pós-consumo (PCR) apresentam índices variados de fluxo de fusão. Suas taxas de encolhimento flutuam de forma imprevisível entre os lotes. Um molde projetado perfeitamente para PET ou PP virgem pode falhar ao usar resinas ecológicas. Freqüentemente, você precisa de ajustes de controle distintos. Você também precisa de modificações agressivas na ventilação para liberar gases presos causados pela degradação do material. Projetar um confiável para molde de injeção de plástico aplicações de embalagens usando PCR exige profundo conhecimento de engenharia e simulações completas do fluxo do molde.
Conformidade com embalagens médicas e de qualidade alimentar
A conformidade com a segurança determina estritamente seus protocolos de fabricação. As embalagens médicas exigem adesão estrita aos padrões internacionais. Os recipientes para alimentos exigem ambientes seguros e higiênicos.
Verifique a certificação ISO 13485: essencial para qualquer parceiro que manuseie embalagens médicas ou farmacêuticas.
Audite ambientes em conformidade com a FDA: Garanta que as resinas de qualidade alimentar evitem a contaminação por lubrificantes industriais ou poeira ambiente.
Implementar protocolos de sala limpa: Use salas limpas ISO Classe 7 ou Classe 8 para eliminar a contaminação por partículas durante a moldagem.
Estabeleça rastreamento de rastreabilidade: mantenha rastreamento abrangente de lotes de matérias-primas, parâmetros de processamento e remessas finais.
Riscos de implementação e realidades de produção
Devemos reconhecer os pontos de falha comuns entre a aprovação do protótipo e a produção em massa contínua. Muitos projetos de embalagens falham durante a fase de expansão.
Mitigação de defeitos em implementações de produção
Prevenir defeitos comuns de embalagem economiza imenso capital. O empenamento muitas vezes destrói tampas planas e recipientes largos. Paredes finas freqüentemente sofrem com golpes curtos. Ferramentas de alta cavidade geram facilmente rebarbas se a tonelagem da braçadeira cair. As práticas científicas de moldagem oferecem uma solução altamente confiável. Eles dissociam variáveis de máquina de variáveis plásticas. Esta abordagem científica garante qualidade repetível, independentemente de pequenas alterações ambientais.
Defeito comum de embalagem
Causa Primária
Solução de Engenharia
Deformação (tampas planas)
Taxas de resfriamento desiguais em toda a peça
Otimizar canais de resfriamento; ajustar a pressão de retenção
Planos curtos (paredes finas)
Congelamento prematuro de resina; baixa velocidade de injeção
Aumentar a velocidade de injeção; ampliar o tamanho do portão
Flash (Moldes de Alta Cavidade)
Tonelagem de fixação inadequada; desgaste de ferramentas
Verifique o tamanho da máquina; reforçar o intertravamento da ferramenta
Vestígio do Portal (Defeito Cosmético)
Corte inadequado do portão; desequilíbrio térmico
Implementar câmaras quentes com válvula de precisão
Manutenção do molde e vida útil das ferramentas
O risco oculto de ferramentas baratas muitas vezes destrói o retorno do investimento a longo prazo. O tempo de inatividade inesperado para reparos interrompe toda a sua cadeia de suprimentos. Você deve avaliar rigorosamente as capacidades internas de manutenção de ferramentas de um parceiro. Solicite acordos transparentes de serviços de cuidados preventivos antes de assinar contratos. A limpeza ultrassônica regular e a lubrificação cuidadosa prolongam a vida útil da ferramenta indefinidamente. Um molde bem conservado dura facilmente mais que sua garantia original.
Lógica de seleção: auditando seu parceiro de moldagem por injeção
Tome medidas viáveis para finalizar sua decisão de aquisição. Escolha parceiros estratégicos de engenharia em vez de simples recebedores de pedidos. A profundidade técnica deles determina o sucesso do seu varejo.
Lista de verificação de capacidades essenciais
Faça perguntas difíceis antes de cortar aço. Eles oferecem análises internas robustas de Design for Manufacturability (DFM)? Eles conduzem análises completas do Moldflow para prever empenamento? Certifique-se de que as tonelagens de prensas estejam alinhadas precisamente com seus requisitos de cavitação. Equipamentos incompatíveis causam desgaste excessivo no molde e produzem peças inconsistentes.
Proteção IP e valor a longo prazo
Esclareça antecipadamente os contratos de propriedade do molde. Contratos pouco claros causam graves disputas legais se você precisar realocar a ferramenta. Solicite orçamentos transparentes no início da fase de licitação. Insista para que eles separem os custos de ferramentas dos preços das peças e das taxas de automação. A transparência protege seus investimentos de capital de longo prazo. Você deve garantir firmemente todos os direitos de propriedade intelectual antes do início da produção.
Conclusão
A aquisição de um molde de injeção de plástico para fabricação de embalagens representa um investimento estratégico de capital. Nunca é uma simples compra de mercadoria. A qualidade das ferramentas determina estritamente a velocidade de produção, a consistência das peças e, em última análise, a sua disponibilidade para o varejo. Aconselhamos as equipes de compras a exigirem uma revisão detalhada do DFM e uma análise abrangente dos custos do ciclo de vida dos possíveis parceiros. Nunca priorize o menor lance inicial de ferramentas. Concentre-se inteiramente na confiabilidade de longo prazo, na otimização do tempo de ciclo e na estética consistente da marca.
Perguntas frequentes
P: Qual é o prazo de entrega típico para um molde de embalagem com alta cavidade?
R: Os prazos realistas normalmente variam de 8 a 14 semanas. Isso depende muito da complexidade da ferramenta, se você compra no exterior ou no mercado interno, e do nível de integração de câmara quente necessário. Ferramentas multicavidades extremamente complexas com resfriamento conformal podem levar cerca de 16 semanas.
P: Como a moldagem por injeção de parede fina difere da moldagem padrão?
R: A moldagem de paredes finas requer velocidades de injeção significativamente mais altas e acumuladores de nitrogênio especializados. O plástico deve preencher o molde antes de congelar na cavidade estreita. Também exige estruturas de ferramentas altamente rígidas para suportar pressões maciças na cavidade interna sem deflexão.
P: O mesmo molde pode ser usado para plástico virgem e plástico reciclado (PCR)?
R: Embora às vezes seja possível, diferentes taxas de contração e índices de fluxo de fusão geralmente causam problemas. A execução da PCR geralmente requer modificações na ferramenta, como ajustar os tamanhos das portas ou melhorar a ventilação da cavidade. Os ajustes dos parâmetros do processo são sempre necessários para manter tolerâncias dimensionais rigorosas.