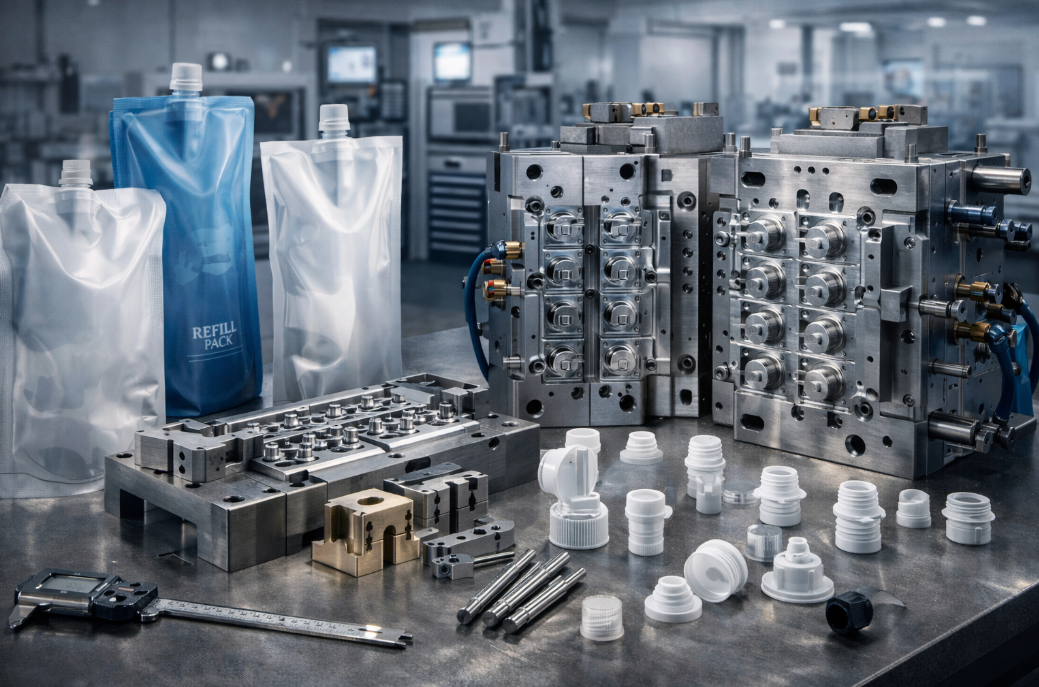
A indústria de embalagens está passando por uma enorme mudança estrutural. Garrafas plásticas rígidas estão rapidamente dando lugar a embalagens flexíveis. Os consumidores exigem alternativas leves e sustentáveis. Essa evolução impacta diretamente as ferramentas de fabricação downstream. A transição de suas linhas de produtos requer investimentos substanciais em moldagem por injeção.
Os gerentes de fábrica enfrentam uma encruzilhada crítica. A escolha entre moldes padrão para tampas de garrafa e moldes especializados para tampas de bico dita tudo. Ele controla seus tempos de ciclo. Ele determina a qualidade da sua peça. Em última análise, define sua sobrecarga de manutenção contínua. Fazer a escolha errada de ferramentas leva a graves gargalos de produção.
Este artigo fornece uma análise transparente e focada na engenharia desses dois sistemas. Exploraremos suas diferenças estruturais e implicações de custos primários. Você aprenderá os rígidos critérios de seleção necessários para finalizar seus investimentos em ferramentas. Nosso objetivo é ajudar suas equipes de compras e produção a navegar com confiança nessa transição complexa.
Principais conclusões
Complexidade estrutural: As tampas de bico requerem geometrias especializadas (por exemplo, bases prontas para soldagem) que exigem mecanismos avançados de desenroscamento e designs complexos de controles deslizantes em comparação com tampas de garrafas padrão.
Velocidades de produção: Os moldes padrão para tampas de garrafa geralmente utilizam moldagem por compressão ou sistemas de injeção altamente simplificados para velocidade máxima, enquanto as tampas de bico exigem canais de resfriamento altamente otimizados para evitar deformação.
Investimento de capital: A natureza especializada de um molde de tampa de bico para bolsas com bico normalmente resulta em custos iniciais mais elevados de ferramentas, mas abre acesso ao mercado de embalagens flexíveis de alta margem.
Realidades de manutenção: Os moldes das tampas dos bicos possuem peças móveis complexas que exigem cronogramas de manutenção preventiva mais rigorosos para evitar rebarbas e garantir capacidades de vedação perfeitas.
Arquitetura de ferramentas principais: diferenças estruturais e de design
O projeto fundamental de um molde determina seu comportamento operacional. As tampas de garrafa padrão priorizam o volume e a simplicidade. Eles apresentam rosqueamento uniforme. Seus designs geralmente incluem anéis simples invioláveis. A geometria permite resfriamento rápido e ejeção simples. Os engenheiros projetam esses moldes para repetição implacável e em alta velocidade.
As tampas das bicas apresentam um desafio geométrico muito diferente. Eles apresentam rosqueamento interno. Eles também possuem componentes de base secundária. Essas bases são projetadas especificamente para selagem a quente diretamente em filme flexível. O exterior geralmente inclui nervuras de proteção. Essas costelas evitam danos durante o processo de enchimento da bolsa. Esta geometria complexa requer recursos de molde especializados.
Os mecanismos de ejeção e desmoldagem destacam a maior divisão da engenharia. Os moldes rígidos para tampas de garrafas dependem fortemente de placas decapantes padrão. A máquina abre e a placa simplesmente força o plástico para fora do núcleo. É uma ação mecânica violenta e altamente eficiente. Requer o mínimo de peças móveis dentro do próprio molde.
As tampas dos bicos não sobrevivem à remoção forçada. As roscas internas e os flanges de vedação poderiam rasgar. Portanto, os moldes de bico requerem mecanismos complexos de desenroscamento. Os engenheiros de ferramentas integram racks hidráulicos ou sistemas servomotores. Esses mecanismos giram os núcleos precisamente antes da ejeção. Isso preserva completamente a integridade do thread. Ele garante que as superfícies de vedação permaneçam intocadas e imaculadas.
Os layouts das cavidades também parecem muito diferentes. A densidade da cavitação impulsiona o rendimento total por ciclo. As tampas de garrafa padrão têm uma área muito estreita. Os fabricantes de ferramentas podem empacotar 96 ou até 128 cavidades em uma única base de molde. As tampas dos bicos apresentam bases largas e prontas para soldagem. Este flange mais largo consome mais espaço físico na placa do molde. Conseqüentemente, a área ocupada pelo molde de bico limita o número total de cavidades. Você pode colocar apenas 48 ou 64 cavidades no mesmo espaço da máquina.
Comparação de arquitetura de ferramentas
Recurso
Molde padrão para tampa de garrafa
Molde para tampa de bico
Geometria Central
Rosqueamento uniforme, perfil simples
Rosqueamento interno, ampla base de vedação térmica
Mecanismo de Desmoldagem
Placa de stripper forte
Desparafusamento hidráulico ou servo-acionado
Densidade de Cavitação
Extremamente alto (até 128 cavidades)
Moderado (muitas vezes limitado pela largura do flange)
Design inviolável
Anel de separação simples
São necessários controles deslizantes integrados complexos
Projetando um molde de tampa de bico para bolsas com bico
Projetar um molde de tampa de bico de alto desempenho para bolsas com bico requer precisão excepcional. Você não pode tratá-lo como um fechamento padrão. A integração com embalagens flexíveis introduz tolerâncias severas. Cada recurso deve apoiar as operações finais de enchimento e selagem da bolsa.
A base de solda apresenta o maior desafio de engenharia. A base do bico se funde diretamente ao filme da bolsa. Esta área deve ser moldada com rebarba zero. Requer concentricidade perfeita. Qualquer defeito microscópico aqui leva a uma falha na vedação térmica. Uma falha na vedação resulta em vazamento subsequente do produto. Esse vazamento destrói a reputação da marca e causa recalls massivos de produtos.
A integração inviolável complica ainda mais o projeto do molde. Os consumidores devem ver uma ruptura nítida na primeira utilização. Moldar essas bandas integradas requer alinhamentos precisos dos controles deslizantes. Os núcleos do molde devem retrair perfeitamente. Se os controles deslizantes hesitarem, as pontes invioláveis se esticam. Pontes esticadas arruínam a experiência do consumidor. Os fabricantes de ferramentas devem usinar esses bolsos deslizantes com tolerâncias exatas de mícron.
O fluxo de resina e a colocação do gate requerem simulação avançada. As tampas dos bicos apresentam espessuras de parede variáveis. As seções roscadas são relativamente finas. As bases de vedação são muito mais espessas. Essa discrepância causa distribuição desigual de material. Sistemas de câmara quente de precisão tornam-se uma necessidade absoluta. Os bicos valvulados controlam a injeção de plástico com precisão.
A colocação adequada do portão evita empenamento estrutural. Se você colocar o portão incorretamente, a base ficará deformada. Uma base deformada não pode vedar uma bolsa plana. Os engenheiros confiam muito na análise do fluxo do molde aqui. Eles simulam o preenchimento de resina para equilibrar a pressão da cavidade. Isso garante que as paredes finas fiquem perfeitamente compactadas antes que as seções grossas congelem.
Tempos de ciclo, dinâmica de resfriamento e eficiência de produção
O resfriamento determina sua eficiência máxima de produção. É sempre o principal gargalo na moldagem por injeção. O plástico retém o calor teimosamente. Você deve extrair esse calor antes que a peça possa ser ejetada com segurança. As tampas padrão utilizam canais de resfriamento simples e retos. Eles conseguem uma rápida transferência de calor facilmente.
As tampas das bicas exigem sistemas de refrigeração altamente avançados. Os núcleos complexos retêm o calor nas profundezas do molde. Canais perfurados padrão não conseguem alcançar esses pontos quentes. Portanto, os engenheiros implantam o resfriamento conformal. Canais de resfriamento conformados abraçam os contornos exatos dos pinos do núcleo. Eles serpenteiam pelos fios internos. Este resfriamento especializado evita o encolhimento das peças.
As expectativas de tempo de ciclo diferem significativamente entre os dois sistemas. Você deve definir suposições realistas e baseadas em evidências. Tampas de garrafas simples atingem velocidades incrivelmente rápidas. A moldagem por injeção ou compressão padrão pode atingir ciclos inferiores a 5 segundos. A geometria simplificada permite um resfriamento agressivo e uma ejeção violenta.
As tampas de bico multifuncionais requerem ciclos um pouco mais longos. Um ciclo típico pode variar de 8 a 12 segundos. O plástico deve solidificar completamente em torno dos núcleos desenroscados. Se você ejetar muito cedo, os fios serão arrancados. A base de solda irá deformar. Você deve priorizar a estabilidade estrutural em detrimento da velocidade bruta.
A mitigação de riscos requer escolhas proativas de engenharia. Mecanismos de desenroscamento de alta velocidade introduzem atrito intenso. Esse atrito causa riscos comuns de produção. Você deve gerenciar ativamente essas ameaças para manter a eficiência.
Desgaste da rosca: O atrito entre o núcleo giratório e o plástico causa rasgos na superfície. A lubrificação de alta qualidade e os núcleos polidos evitam isso.
Resfriamento irregular: Pontos quentes fazem com que o flange da base deforme. As linhas de resfriamento conformadas eliminam essas inconsistências térmicas.
Fadiga Térmica: Milhões de ciclos de aquecimento e resfriamento quebram aço barato. A utilização de aço para moldes premium atenua totalmente esse risco.
Escolher o aço para molde certo não é negociável. Os fabricantes de ferramentas devem usar ligas de alta qualidade como S136 ou H13. Esses aços endurecidos resistem à fadiga térmica. Eles mantêm sua estabilidade dimensional ao longo de milhões de ciclos. O aço macio inevitavelmente deformará. O aço empenado cria flashes, arruinando sua produção.
Estratégias de investimento em ferramentas e realidades de manutenção
A aquisição de ferramentas de embalagem avançadas requer uma abordagem financeira estratégica. As variações de custo inicial são imediatamente aparentes ao comparar esses dois tipos de molde. Os moldes padrão para tampas de garrafas se beneficiam de engenharia simplificada. Eles exigem placas de stripper padrão e câmaras quentes básicas. Isso mantém o preço de compra inicial relativamente baixo.
Os moldes para tampas de bico carregam inerentemente um prêmio substancial. Os custos iniciais refletem a engenharia avançada necessária. Você está pagando por motores de servodesaparafusamento integrados. Você está investindo em comportas valvuladas de câmara quente altamente complexas. As tolerâncias de usinagem são significativamente mais restritas. Os fabricantes de ferramentas gastam centenas de horas extras polindo os flanges de vedação.
As realidades de manutenção determinam diretamente a vida útil do seu investimento. Os moldes de tampa padrão são robustos. Eles sobrevivem a corridas agressivas com limpezas básicas. Os moldes para tampas de bico exigem cuidados meticulosos e programados. Eles possuem peças móveis complexas. Sliders, racks e engrenagens de desparafusamento operam sob imensa pressão.
Os técnicos devem executar rotinas rigorosas de manutenção preventiva. Eles devem limpar e lubrificar frequentemente os componentes móveis do núcleo. A falta de lubrificação leva a escoriações imediatas. As engrenagens irão travar. A produção será interrompida. Você deve levar em consideração esse tempo de inatividade para manutenção em seu cronograma de produção.
Ferramentas mais baratas sempre levam a falhas prematuras. Alguns compradores tentam economizar dinheiro usando opções de aço mais macio. Este é um erro crítico. O aço macio desgasta-se rapidamente nas linhas de separação. Esse desgaste cria flashes de plástico. Flash na tampa do bico estraga a vedação do bico à bolsa. Uma vez que um molde começa a piscar, ele requer soldagem e reusinagem caras. Investir antecipadamente em aço inoxidável endurecido garante confiabilidade a longo prazo.
Estrutura de decisão: quais ferramentas se adaptam à sua linha de produção?
Selecionar as ferramentas certas requer uma avaliação holística de suas instalações. Você não pode tomar essa decisão apenas com base no preço do molde. Você deve analisar seu ambiente de produção específico. As equipes multifuncionais devem avaliar vários critérios rigorosos.
Requisitos de volume e escala: analise seu mercado-alvo. Você está produzindo bilhões de garrafas de água padrão para os mercados de commodities? Moldes padrão de alta cavitação se encaixam perfeitamente aqui. Você está entrando no mercado de bolsas flexíveis premium? Você precisará da arquitetura especializada de um molde de bico para competir.
Compatibilidade da máquina: Inspecione suas máquinas de moldagem por injeção atuais. Moldes de bica complexos exigem espaçamento específico entre barras de ligação. Eles exigem servocontroles integrados ou interfaces hidráulicas de tração central. Suas máquinas mais antigas podem não suportar esses mecanismos avançados de desaparafusamento. Atualizar suas máquinas aumenta o escopo do projeto.
Conformidade e controle de qualidade: Avalie as regulamentações do seu setor. As aplicações em alimentos, bebidas e cosméticos impõem requisitos rigorosos de testes de vazamento. As bolsas com bico passam por testes agressivos de compressão. Seu molde deve produzir flanges de vedação perfeitos e repetíveis para passar nessas verificações de conformidade.
A seleção de fornecedores requer uma verificação rigorosa. Você deve fazer perguntas específicas e desafiadoras aos fabricantes de moldes. Não aceite promessas genéricas. Solicite estudos de caso reais sobre seu desempenho de resfriamento conformal. Exija ver seus dados de análise de fluxo de molde para geometrias semelhantes. Verifique seus certificados de fornecimento de aço. Certifique-se de que eles possuem profunda experiência especificamente com integração de embalagens flexíveis.
Conclusão
A transição da indústria de embalagens exige investimentos estratégicos em ferramentas. Os moldes padrão para tampas de garrafas tendem claramente para a simplicidade de alta velocidade e alto volume. Eles são robustos e altamente eficientes. Por outro lado, os moldes para tampas de bico são ativos altamente complexos e projetados com precisão. Eles são projetados especificamente para as rigorosas demandas de integração de embalagens flexíveis. Eles exigem manutenção cuidadosa e materiais premium.
Seus próximos passos devem se concentrar na validação técnica. Incentive sua equipe de engenharia a solicitar uma auditoria abrangente de ferramentas. Solicite uma análise profissional do fluxo do molde para o projeto de sua peça específica. Valide a dinâmica de resfriamento e os mecanismos de desparafusamento antes de contratar um construtor de moldes. Seguir essas etapas calculadas garante que sua linha de produção permaneça lucrativa, eficiente e livre de vazamentos.
Perguntas frequentes
P: Uma máquina de moldagem por injeção padrão pode executar um molde de tampa de bico?
R: Depende muito das especificações da máquina. Os moldes para tampas de bico requerem espaçamento específico entre barras de ligação para acomodar bases de molde mais largas. Mais importante ainda, sua máquina precisa de controles de tração de núcleo hidráulico ou servo integrados. Essas interfaces alimentam os complexos mecanismos de desaparafusamento. Sem eles, não é possível desmoldar as tampas roscadas com segurança.
P: Qual é a vida útil típica de um molde de tampa de bico de alta qualidade para bolsas com bico?
R: O padrão da indústria varia de 3 a 5 milhões de ciclos, e muitas vezes mais. No entanto, essa expectativa de vida depende inteiramente de dois fatores. Primeiro, o molde deve usar aço premium endurecido como Stavax ou S136. Em segundo lugar, suas instalações devem aderir a rotinas rigorosas e programadas de manutenção preventiva e lubrificação.
P: Por que o flash é uma falha crítica maior para tampas de bico do que para tampas de garrafas padrão?
R: Pequenos flashes em uma tampa de garrafa rígida geralmente são apenas um defeito cosmético. Raramente afeta o selo da garrafa. No entanto, a rebarba na base de solda de um bico impede uma vedação hermética com o filme da bolsa. Este defeito leva à deterioração imediata do produto e ao vazamento durante o transporte.