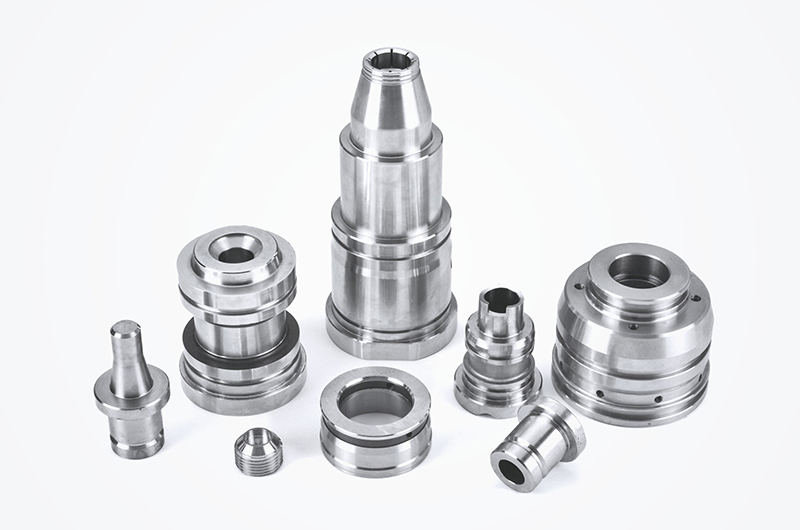
A produção de grandes volumes de garrafas PET exige tempos de ciclo agressivos. Exige concentricidade perfeita e gerenciamento térmico rigoroso. Os fabricantes enfrentam uma pressão imensa. Eles devem produzir embalagens perfeitas rapidamente. Projetos de moldes monolíticos são insuficientes aqui. Eles são financeira e operacionalmente inviáveis para embalagens PET modernas. Os blocos sólidos não suportam desgaste concentrado. Eles também não conseguem fornecer resfriamento localizado de forma eficiente. O projeto modular do molde resolve esse gargalo operacional. O uso de pastilhas específicas gerencia o desgaste e melhora o controle térmico. É o padrão da indústria para intercambialidade de peças. Os engenheiros confiam fortemente nesta modularidade. Este artigo avalia métodos críticos de fabricação. Especificamos as tolerâncias necessárias para esses componentes de ferramentas. A aquisição adequada de insertos de molde de torneamento CNC para sistemas de garrafas PET determina o sucesso da produção. Exploramos compensações de materiais e riscos comuns de engenharia. Você também aprenderá como validar fornecedores minuciosamente. Você pode construir moldes melhores e mais rápidos seguindo estas etapas.
Principais conclusões
Modularidade Estratégica: As inserções do molde isolam áreas de alto desgaste (anéis de pescoço, flexões de base) para reduzir custos de substituição de ferramentas e tempo de inatividade.
Vantagem de precisão: O torneamento CNC é o método de fabricação ideal para componentes de moldes PET cilíndricos devido à concentricidade superior e às capacidades de acabamento superficial.
Compensações de materiais: O equilíbrio entre a redução do tempo de ciclo (condutividade térmica) e a vida útil da pastilha (dureza/resistência ao desgaste) determina a seleção do material.
Validação de fornecedores: A seleção de parceiros de ferramentas requer a verificação de suas capacidades de torneamento multieixos, rigor de inspeção CMM e experiência com padrões de rosca proprietários.
O papel operacional dos insertos em moldes para embalagens PET
Visando zonas de alto desgaste
Os moldes de injeção suportam severos esforços mecânicos a cada minuto. Certas zonas degradam-se muito mais rapidamente do que outras. Você deve isolar essas seções para proteger a base primária do molde. Os anéis de pescoço enfrentam atrito contínuo durante a desmoldagem. Eles formam geometrias de rosca altamente complexas. Os pinos centrais moldam o perfil interno da pré-forma. Eles lidam com imensa pressão de injeção durante cada disparo. As cavidades da base moldam as regiões plásticas mais espessas. Insertos modulares protegem a ferramenta principal. Você pode substituir rapidamente um anel de pescoço desgastado. Você não precisa descartar todo o molde. Essa abordagem direcionada economiza capital significativo. Ele mantém as linhas de produção funcionando perfeitamente durante todo o ano.
Gestão Térmica
O resfriamento determina todo o ciclo de moldagem por injeção. A resina PET requer quedas rápidas de temperatura para permanecer transparente. O resfriamento lento causa cristalização indesejada. Garrafas turvas ou quebradiças resultam de um mau controle térmico. As inserções modulares permitem posicionar canais de resfriamento com precisão. Você pode direcionar o fluxo de água exatamente onde é mais necessário. Geometrias complexas geralmente retêm calor dentro do núcleo. As inserções ajudam a extrair esse calor rapidamente. Ao gerenciar as temperaturas localmente, os fabricantes reduzem os tempos de ciclo. Ciclos mais rápidos geram maior produção diária de garrafas. Essa eficiência transforma a lucratividade da planta.
Intercambialidade e escalabilidade
As necessidades comerciais mudam rapidamente no setor de embalagens. As marcas frequentemente atualizam os designs das garrafas ou os tipos de tampas. A padronização oferece enormes benefícios operacionais. Os moldes projetados em torno de componentes intercambiáveis são altamente versáteis. Você pode trocar os acabamentos do pescoço facilmente. Você pode mudar de uma tampa plana padrão para um fecho esportivo. O bloco principal do molde permanece completamente intacto. Os fabricantes simplesmente instalam um novo conjunto de pastilhas. Essa escalabilidade reduz significativamente as despesas de capital iniciais. Ele permite que você responda rapidamente às tendências do mercado. Você evita os longos prazos de construção de moldes inteiramente novos.
Avaliação de inserções de molde de torneamento CNC para ferramentas de garrafas PET
Por que alternativas de torneamento CNC
Os componentes cilíndricos dominam os moldes de injeção PET. As pré-formas e os corpos das garrafas dependem inteiramente da simetria radial. O torneamento CNC é excelente na criação dessas formas precisas. Ele gira a peça contra uma ferramenta de corte estacionária. Este método produz cilindros matematicamente perfeitos. Alternativas como EDM ou fresamento de 5 eixos apresentam sérias desvantagens. Eles são mais lentos para geometrias redondas. A fresagem deixa marcas microscópicas da ferramenta em toda a superfície. O torneamento proporciona um acabamento naturalmente superior. Ao adquirir insertos de molde de torneamento CNC para componentes de garrafas PET, você garante a melhor precisão radial disponível.
Tolerância e Concentricidade
As pré-formas PET exigem extrema precisão dimensional. A espessura da parede deve permanecer perfeitamente consistente em todos os lugares. Paredes irregulares causam falhas na moldagem por sopro no futuro. As garrafas irão estourar ou deformar durante o enchimento. As tolerâncias de engenharia devem ser excepcionalmente restritas. Você deve especificar ±0,005 mm ou melhor para dimensões críticas. A concentricidade garante que o núcleo interno e a cavidade externa se alinhem perfeitamente. Mesmo pequenos desvios criam uma mudança central. A mudança central arruína a distribuição do plástico. O torneamento de precisão elimina completamente esse risco. Garante fluxo simétrico de material durante a injeção.
Requisitos de acabamento superficial (Ra)
A clareza óptica define as embalagens PET premium. Os consumidores esperam transparência semelhante à do vidro nas prateleiras das lojas. A superfície do molde determina diretamente esse resultado. O torneamento CNC alcança excelentes acabamentos conforme usinado. Valores mais baixos de Ra indicam superfícies metálicas mais lisas. Uma inserção lisa evita que o plástico grude. Melhora as propriedades de liberação durante a ejeção da peça. Superfícies ásperas causam marcas de arrasto. Eles deixam arranhões visíveis na pré-forma. O torneamento de alta qualidade minimiza as necessidades de polimento secundário. Ele fornece componentes prontos para produção de forma mais rápida e limpa.
Relação custo/volume
A usinagem de precisão tem um preço inicial premium. Compradores preocupados com o orçamento muitas vezes hesitam na cotação inicial. Você deve ver isso através das lentes do retorno do investimento. O torneamento de alta precisão prolonga significativamente a vida útil do molde. Tolerâncias mais restritas reduzem o desgaste mecânico entre componentes deslizantes. Ajustes perfeitos evitam flashes e desperdício de material. As taxas de sucata despencam imediatamente. O custo inicial de usinagem é rapidamente absorvido pelas melhorias de rendimento. Linhas de produção de alto volume recuperam esse investimento em semanas. Pastilhas baratas levam a paradas frequentes da máquina. Eles custam muito mais em perda de produtividade diária.
Seleção de materiais: equilíbrio entre tempo de ciclo e durabilidade
Aços para ferramentas (por exemplo, S136, H13, inoxidável 420)
A durabilidade impulsiona muitas opções de engenharia em plásticos. Os aços para ferramentas oferecem imensa resistência física. Classes como S136, H13 e 420 inoxidáveis são produtos básicos da indústria. Eles resistem bem à deformação mecânica sob alta tonelagem de fixação. As variantes inoxidáveis oferecem excelente resistência à corrosão. A água de resfriamento flui constantemente através dessas inserções. A ferrugem pode obstruir os canais e prejudicar a eficiência térmica. Os aços para ferramentas também dão um polimento excepcionalmente bom para peças ópticas. Você os usa quando a longevidade é o objetivo principal. Eles suportam milhões de ciclos de forma confiável.
Cobre-berílio (BeCu) e ligas avançadas
A extração de calor é um gargalo primário na produção. O aço ferramenta conduz o calor de forma relativamente fraca. O cobre-berílio resolve esse desafio térmico específico. BeCu retira o calor do plástico rapidamente. Os engenheiros frequentemente o usam para pinos centrais. Eles também o implantam em inserções no pescoço. Essas áreas apresentam seções transversais de plástico espessas. O resfriamento rápido impede a formação de cristalização. Ligas condutoras avançadas apresentam desempenho semelhante, sem preocupações com toxicidade. Eles reduzem significativamente a fase de resfriamento. Isso aumenta diretamente as peças por hora.
A realidade da compensação
A seleção de materiais envolve compromissos inevitáveis. BeCu resfria peças muito mais rápido que o aço. Ele reduz drasticamente o tempo geral do ciclo. No entanto, BeCu é caro. Também é consideravelmente mais macio que o aço para ferramentas endurecido. Ele se desgasta mais rapidamente sob pressão de injeção contínua. Os decisores devem pesar cuidadosamente estes factores. Você equilibra o alto custo inicial com os ganhos diários de produção. Um tempo de ciclo reduzido geralmente justifica a substituição das pastilhas BeCu com mais frequência. Você deve calcular esse saldo para o seu volume específico.
Tratamentos de Superfície
O bare metal às vezes precisa de ajuda extra. Os tratamentos de superfície aumentam ainda mais a vida útil da pastilha. A nitretação endurece a camada externa dos componentes de aço. O revestimento de cromo duro reduz o atrito durante a ejeção. Os revestimentos PVD oferecem extrema resistência ao desgaste para perfis de rosca. Esses tratamentos protegem geometrias torneadas CNC de precisão. Eles mantêm perfis de rosca nítidos nos anéis do pescoço. Eles atrasam o início do desgaste abrasivo. As pastilhas revestidas apresentam melhor desempenho em longas tiragens de produção. Eles exigem paradas de manutenção menos frequentes.
Visão geral do desempenho dos materiais
Categoria de materiais
Vantagem Primária
Desvantagem Primária
Melhor caso de uso de aplicativo
Aços ferramenta endurecidos (S136/H13)
Extrema durabilidade e alta polibilidade.
Condutividade térmica mais lenta.
Cavidades de alto desgaste, superfícies externas cosméticas.
Cobre Berílio (BeCu)
Velocidades superiores de extração de calor.
Superfície mais macia, suscetível ao desgaste.
Pinos centrais, seções grossas de anel de pescoço.
Ligas Condutivas Avançadas
Boa transferência térmica, não tóxica.
Altos custos de matéria-prima.
Moldes regulamentados para embalagens de alimentos/médicos.
Aços revestidos com PVD
Maior dureza e lubricidade da superfície.
Adiciona tempo de entrega e custo de processamento.
Inserções roscadas, peças deslizantes de alto atrito.
Riscos de implementação e mitigação de engenharia
Incompatibilidades de expansão térmica
Os moldes usam metais diferentes com frequência. Você pode combinar uma base de aço com inserções BeCu. Esses metais se expandem de maneira diferente quando aquecidos. Essa incompatibilidade cria enormes riscos mecânicos. As inserções podem expandir muito e irritar o bolsão. A escoriação destrói permanentemente o ajuste preciso. Por outro lado, lacunas podem abrir durante a fase de resfriamento. O plástico entra nessas lacunas e as formas brilham. Os engenheiros devem calcular a expansão térmica com cuidado. Você projeta folgas em temperaturas operacionais, não em temperatura ambiente. A engenharia adequada evita falhas catastróficas da ferramenta.
Problemas de vedação e flashing
A pressão de injeção força o PET derretido em cada fenda. A vedação entre os insertos deve ser perfeita. Desvios microscópicos no torneamento CNC arruinam esta vedação. O assentamento inadequado deixa pequenas lacunas ao longo da linha de partição. O material brilha através dessas aberturas não intencionais. Flash nas roscas dos frascos impede que as tampas selem corretamente. Flash na base enfraquece a estrutura física. Você evita isso por meio de uma inspeção rigorosa do CMM. Cada superfície correspondente requer verificação antes da montagem final. Ajustes limpos garantem uma produção sem rebarbas.
Alinhamento e cavilha
A atuação do molde em alta velocidade é incrivelmente violenta. Os moldes abrem e fecham com força a cada poucos segundos. As inserções devem permanecer perfeitamente estacionárias. As pastilhas torneadas redondas são inerentemente propensas a girar. Você deve implementar recursos de localização robustos. Os pinos-guia evitam rotação indesejada dentro do bolso. As chavetas garantem a orientação correta durante a montagem. O alinhamento perfeito garante que os perfis de rosca correspondam exatamente nas linhas de partição. Mecanismos anti-rotação protegem bordas delicadas contra danos por cisalhamento. Eles mantêm o molde funcionando com segurança.
Estrutura de avaliação de fornecedores: seleção de parceiros de ferramentas
Capacidades do Parque de Máquinas
Os parceiros de ferramentas variam muito em habilidades técnicas. A lista de equipamentos revela sua capacidade real. Você deve procurar tornos multieixos avançados. As ferramentas motorizadas permitem operações de fresamento durante os ciclos de torneamento. Os subfusos permitem a usinagem completa da peça sem manuseio manual. Capacidades de torneamento rígido são essenciais para durabilidade. Os fornecedores devem ser capazes de usinar aços pré-endurecidos com precisão. As máquinas mais antigas não possuem a rigidez necessária para essas tolerâncias. Solicite uma lista atualizada de equipamentos antes de enviar arquivos CAD.
Inspeção e Garantia de Qualidade
O torneamento de precisão requer verificação rigorosa. Uma máquina pode cortar bem, mas você precisa de provas. Exija relatórios abrangentes de inspeção do primeiro artigo. A FAI garante que a configuração inicial é perfeita. Os dados do CMM validam as geometrias internas complexas. A documentação de rugosidade superficial é estritamente inegociável. Os perfilômetros medem o valor exato de Ra alcançado. Um fornecedor que não possui essas ferramentas está apenas adivinhando. Não se pode permitir suposições na produção de PET em grandes volumes. Insista no controle de qualidade baseado em dados.
Competência Específica da Indústria
A moldagem de PET é um campo altamente especializado. As oficinas mecânicas em geral geralmente falham aqui. Seu fornecedor deve compreender completamente as geometrias PET padrão. Eles devem conhecer intimamente os acabamentos do pescoço PCO 1881 e 29/25. Eles devem compreender os requisitos de ventilação para moldagem por sopro. Micro-aberturas permitem que o ar preso escape rapidamente. Se um fornecedor ignorar a ventilação, as garrafas queimarão ou explodirão. A experiência do setor evita reprojetos caros. Isso garante que as inserções funcionem na primeira tentativa.
Próximas etapas acionáveis
Estruturar sua solicitação de orçamento requer cuidados. A comunicação clara produz preços e prazos precisos. Siga estas etapas ao entrar em contato com fornecedores:
Forneça arquivos de etapas nativos para todas as geometrias de inserção.
Anexe desenhos PDF 2D detalhados destacando dimensões críticas.
Indique claramente o grau exato do material e a dureza necessária.
Descreva as expectativas de acabamento superficial e quaisquer revestimentos PVD necessários.
Especifique as tolerâncias de engenharia necessárias, especialmente para concentricidade.
Conclusão
O projeto eficaz do molde depende muito de componentes modulares. A execução precisa determina o sucesso dessas peças. Investir em pastilhas de alta qualidade reduz diretamente os custos unitários ao longo do tempo. Ele permite embalagens sem defeitos de forma consistente. Equilibrar os materiais de resfriamento e especificar tolerâncias exatas são etapas cruciais. A validação completa do fornecedor garante que você receba ferramentas confiáveis e duradouras. Você pode otimizar seus ciclos de produção aplicando exatamente esses princípios. Proteja seu processo de injeção atualizando sua estratégia de fornecimento de componentes. Envie seus arquivos CAD para uma análise da capacidade de fabricação das ferramentas hoje mesmo. Entre em contato com nossa equipe de engenharia para discutir as capacidades de tolerância para seu próximo projeto de molde PET.
Perguntas frequentes
P: Qual é a vida útil típica de um molde torneado CNC para garrafas PET?
R: A vida útil depende inteiramente do material e da contagem de ciclos. Aços para ferramentas endurecidos como o S136 podem suportar milhões de ciclos sem desgaste significativo. Eles são construídos para extrema longevidade. Por outro lado, materiais mais macios como alumínio ou BeCu padrão desgastam-se mais rapidamente sob altas pressões de injeção. Eles podem exigir substituição ou recobrimento muito mais cedo.
P: O torneamento CNC pode atingir o acabamento superficial necessário sem polimento secundário?
R: O torneamento duro avançado proporciona acabamentos excepcionalmente suaves. Muitas vezes atinge valores de Ra aceitáveis para superfícies funcionais. No entanto, a clareza óptica para pré-formas de PET requer superfícies perfeitas. O giro deixa marcas radiais microscópicas. Geralmente é necessário lapidação secundária ou polimento manual para obter o acabamento espelhado final necessário para embalagens transparentes.
P: Por que a concentricidade é tão crítica nas inserções de moldes de pré-formas PET?
R: A concentricidade determina a consistência da espessura da parede. Se um pino macho e um inserto de cavidade não estiverem perfeitamente concêntricos, ocorre deslocamento do macho. O plástico flui de forma desigual durante a injeção. Quando esta pré-forma defeituosa é soprada, a garrafa terá pontos finos e fracos. Esses defeitos levam ao estouro de garrafas e ao desperdício de produção em massa.
P: Como você gerencia o resfriamento dentro de pastilhas torneadas de pequeno diâmetro?
R: Diâmetros pequenos limitam os canais de resfriamento tradicionais. Os engenheiros usam tubos borbulhadores ou defletores para forçar a entrada de água em pinos estreitos. Além disso, canais de resfriamento conformados podem ser integrados usando usinagem avançada ou métodos de aditivos híbridos. Materiais de alta condutividade como BeCu também ajudam a retirar o calor quando o espaço do canal é apertado.