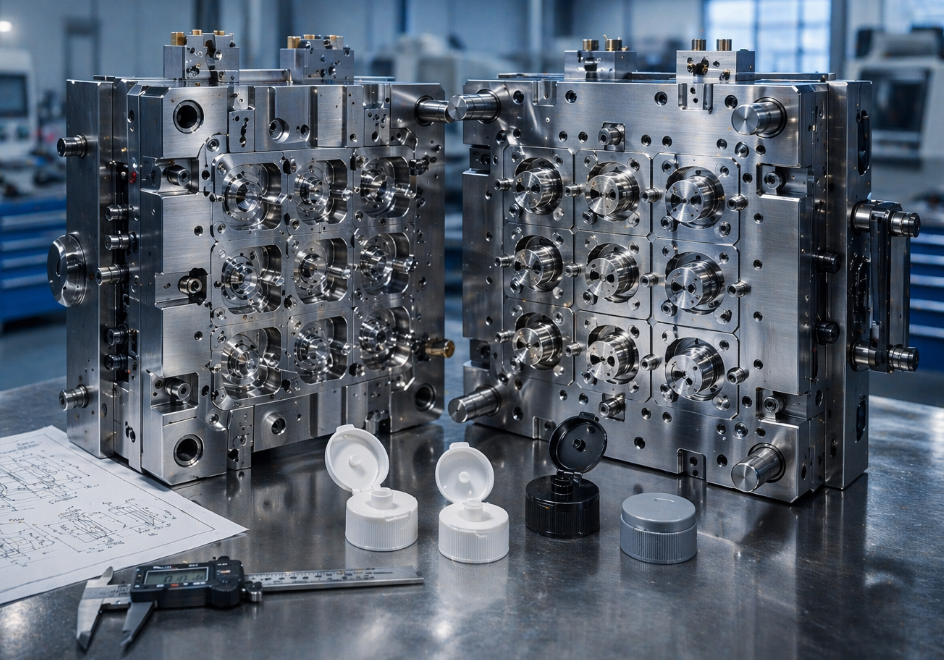
Um molde de tampa flip-top mal projetado leva ao rompimento prematuro da dobradiça e a altas taxas de refugo. Compromete diretamente a vedação do produto. Essa realidade impacta fortemente a percepção da marca FMCG e a eficácia geral do equipamento. Os fabricantes muitas vezes enfrentam pesadelos de produção ao usar ferramentas de baixa qualidade. Você corre o risco de congestionamentos na linha de embalagem e vazamento grave do produto. Essas falhas técnicas prejudicam seus resultados financeiros e sua reputação. Precisamos ir além da fabricação básica de moldes para ferramentas de precisão. Definiremos os padrões de engenharia necessários para avaliar moldes de alto desempenho. Você aprenderá como selecionar um molde de injeção com tampa flip-top multicavidades confiável sem arriscar seu gasto de capital. Nosso foco permanece nas características de projeto do concreto que geram rendimentos diários consistentes. Avaliar parceiros de ferramentas requer um conhecimento profundo do fluxo de polímeros e do gerenciamento térmico.
Principais conclusões
Cinemática da dobradiça: Uma tampa flip-top confiável requer transições precisas de espessura de parede e fluxo otimizado para evitar fadiga da dobradiça.
Equilíbrio de cavidades: Os moldes com múltiplas cavidades exigem um balanceamento rigoroso do coletor de câmara quente para garantir pressão uniforme e evitar flashes ou disparos curtos.
Arquitetura de resfriamento: A produção de alto volume depende de resfriamento avançado (por exemplo, inserções de cobre-berílio) para manter tempos de ciclo apertados sem causar empenamento da tampa.
Avaliação de fornecedores: Parceiros de ferramentas confiáveis lideram com análises abrangentes do Moldflow e relatórios DFM (Design for Manufacturability) transparentes, e não apenas com preços baixos.
O custo de um projeto de molde deficiente: enquadrando os critérios de avaliação
Falhas técnicas em ferramentas plásticas se transformam rapidamente em graves riscos comerciais. Um ligeiro desvio no alinhamento do núcleo cria flash ao redor da borda da tampa. Flash causa graves congestionamentos na linha de embalagem a jusante. Tiros curtos deixam lacunas no anel de vedação. Esse defeito leva diretamente ao vazamento do produto nas prateleiras do varejo. O vazamento de produtos no nível da marca destrói instantaneamente a confiança do consumidor. O tempo de inatividade da produção agrava essas perdas. Cada hora gasta na solução de problemas de uma máquina injetora parada destrói as margens diárias.
Você deve definir o que um molde altamente capaz alcança no mundo real. Usamos métricas de sucesso rigorosas para avaliar o verdadeiro desempenho. Um design de primeira linha oferece consistentemente tempos de ciclo inferiores a 15 segundos. Proporciona uma vida útil robusta da ferramenta superior a três milhões de disparos. Garante melhor que 99% de consistência dimensional em todas as cavidades. Alcançar esses números separa as ferramentas de precisão das alternativas medíocres.
Os compradores devem aplicar uma perspectiva cética durante a aquisição. Tenha muito cuidado com fabricantes de ferramentas que oferecem reduções agressivas de custos. Freqüentemente, eles ocultam atalhos. Moldes baratos geralmente apresentam coletores de câmara quente desequilibrados ou seleções de aço de qualidade inferior. Coletores desequilibrados preenchem as cavidades de maneira desigual. O aço inferior deforma-se rapidamente sob altas pressões de injeção. Você deve exigir explicações claras para cada escolha de material e decisão de engenharia antes de aprovar qualquer projeto.
Principais recursos de engenharia de um molde de injeção com tampa flip-top com múltiplas cavidades
Ferramentas de alto desempenho dependem de sistemas fundamentais distintos. O sistema de câmara quente determina a distribuição do material. Você deve escolher cuidadosamente a abordagem de controle correta. Os portões valvulados fornecem pontos de entrada limpos e eliminam vestígios do portão. Essa aparência limpa é crucial para tampas cosméticas usadas em cuidados pessoais. Portões precisos custam menos antecipadamente, mas deixam pequenas protuberâncias. Você deve pesar os requisitos cosméticos em relação ao orçamento de ferramentas.
O balanceamento reológico em variedades continua sendo uma necessidade absoluta. O polímero fundido experimenta diferentes taxas de cisalhamento à medida que se desloca. Um coletor reologicamente balanceado garante pressão e temperatura idênticas para cada cavidade. Este equilíbrio evita disparos curtos em configurações de 16, 32 ou 64 cavidades. Todas as cavidades devem ser preenchidas simultaneamente.
A seleção precisa do aço afeta diretamente a longevidade da ferramenta. Os padrões da indústria exigem qualidades de aço premium para blocos com núcleo e cavidade. Você deve esperar aço S136 ou H13. Os fabricantes devem endurecer estes blocos para HRC 48-52. O aço temperado resiste ao desgaste agressivo da produção contínua. Ele mantém a integridade da linha de partição. Linhas de partição estreitas evitam a formação de rebarbas ao longo de milhões de ciclos.
Os mecanismos de ejeção requerem igual atenção de engenharia. As tampas flip-top apresentam recortes complexos. Os pinos ejetores padrão geralmente pressionam com muita força em áreas específicas. Esta pressão localizada causa distorção da tampa durante a desmoldagem. As placas stripper oferecem uma solução muito melhor. As placas decapantes aplicam pressão uniforme em todo o perímetro da tampa. Eles empurram a peça de forma limpa. Eles preservam a delicada estrutura da dobradiça e os vitais anéis de vedação.
Gráfico de avaliação do sistema de portão
Recurso
Sistema de portão valvulado
Sistema de portão Pin-Point
Vestígio do Portão
Praticamente invisível
Nob presente perceptível
Qualidade Cosmética
Excelente
Moderado
Complexidade de manutenção
Alto (requer cuidado com o pino da válvula)
Baixo (menos peças móveis)
Controle de tensão de cisalhamento
Superior
Média
Dominando a dobradiça: fechamento no molde vs. fechamento pós-molde
A dobradiça serve como o componente mecânico mais crítico da tampa. Uma boa dinâmica de fluxo determina a sobrevivência da dobradiça a longo prazo. Seu projeto deve forçar o polímero fundido a fluir perpendicularmente ao eixo da dobradiça. Esta direção de fluxo específica alinha corretamente as moléculas do polímero. Os materiais típicos incluem polipropileno (PP) ou polietileno (PE). O alinhamento molecular correto maximiza a resistência à flexão. Ele garante que a dobradiça possa suportar centenas de ciclos de abertura e fechamento sem rasgar.
O fechamento no molde representa um enorme salto na eficiência da produção. Este mecanismo fecha a tampa antes que ela saia completamente do ferramental. A integração do fechamento robótico ou mecânico no molde economiza custos significativos de montagem secundária. No entanto, você deve avaliar cuidadosamente os requisitos de engenharia.
Fique atento a vários riscos ao implementar o fechamento no molde:
Maior complexidade da ferramenta: O mecanismo requer controles deslizantes especializados e racks dobráveis.
Limites de tempo precisos: A ação de dobramento deve ocorrer enquanto o plástico permanece quente e flexível.
Despesas de manutenção: As peças móveis dentro da ferramenta requerem lubrificação frequente e verificações rigorosas de tolerância.
O fechamento pós-molde oferece uma alternativa altamente confiável. Às vezes, aceitar um projeto de molde mais simples faz mais sentido para os negócios. Você pode ejetar as tampas abertas. As linhas de cobertura a jusante de alta velocidade dobram e fecham as tampas. Essa abordagem reduz significativamente a complexidade das ferramentas. Reduz suas despesas de capital iniciais. Ele transfere a carga mecânica da máquina de injeção para a linha de embalagem.
Arquitetura do sistema de resfriamento para produção de alto rendimento
O projeto de resfriamento ideal está diretamente correlacionado à economia do custo unitário. Os ciclos de moldagem por injeção consistem principalmente em tempo de resfriamento. Reduzir apenas dois segundos de um ciclo aumenta enormemente a produção diária. A arquitetura de resfriamento eficiente remove o calor de maneira rápida e uniforme. Permite que a máquina abra mais rápido.
Ferramentas avançadas utilizam canais de resfriamento conformados. As linhas de água tradicionais perfuradas em linha reta muitas vezes perdem pontos críticos. Canais conformes seguem a geometria complexa da tampa. Você deve sempre procurar relatórios DFM especificando inserções de cobre-berílio (BeCu). Os engenheiros colocam essas pastilhas BeCu em áreas de alta concentração de calor. Os pinos centrais geram imenso calor. BeCu conduz o calor muito mais rápido do que o aço para ferramentas padrão. Esta rápida transferência de calor evita o superaquecimento e a degradação local.
A mitigação de empenamento requer gerenciamento térmico isolado. O corpo da tampa e a tampa articulada possuem diferentes espessuras de parede. Eles esfriam em taxas completamente diferentes. Se eles compartilharem um único circuito de resfriamento, ocorre contração diferencial. A contração diferencial deforma as superfícies de contato. Uma tampa empenada nunca fechará corretamente. Um superior molde de injeção com tampa flip-top de múltiplas cavidades incorpora circuitos de resfriamento separados. Circuitos independentes controlam com precisão as temperaturas do corpo e da tampa. Este isolamento garante um 'clique' seguro, perfeitamente alinhado e audível ao fechar.
Capacidades avançadas: avaliação de designs de moldes flip-top 2K (duas cores)
A marca moderna geralmente exige recursos visuais ou táteis distintos. A aplicação de mercado para moldes 2K (duas cores ou dois materiais) continua a crescer rapidamente. As marcas frequentemente exigem alças macias de TPE/TPR. Eles querem detalhes em cores distintas. Eles querem esses recursos sem pagar por operações de montagem secundárias. A moldagem por injeção 2K oferece esses recursos simultaneamente.
A complexidade técnica aumenta exponencialmente em configurações 2K. Você deve avaliar a tecnologia subjacente. Os fabricantes de ferramentas normalmente usam placa rotativa ou tecnologia core-back. As placas rotativas giram toda a metade móvel da ferramenta para injetar o segundo material. Os designs com núcleo traseiro usam mecanismos de tração para criar espaço para a segunda tacada. Você também deve avaliar os riscos de compatibilidade de materiais. Conseguir uma ligação química forte entre o PP rígido e os elastômeros macios continua difícil. O mau controle da temperatura impede a adesão adequada. O soft grip irá descascar nas mãos do consumidor.
A competência do fornecedor requer um escrutínio intenso aqui. Os fabricantes de moldes padrão muitas vezes reivindicam a capacidade 2K prematuramente. Procure sinais de alerta imediatos. Eles não possuem um portfólio de ferramentas multicomponentes bem-sucedidas? Eles têm dificuldade em explicar a separação térmica entre os dois cilindros de injeção? Se eles não conseguirem demonstrar um conhecimento profundo da reologia multi-shot, vá embora. As ferramentas 2K não deixam espaço para tentativa e erro.
Fabricantes selecionados: uma lista de verificação do comprador para moldes de tampas
Encontrar um fabricante de ferramentas competente requer procedimentos rigorosos de verificação. Não aceite uma simples cotação de preço. Um fornecedor confiável fornecerá transparência absoluta de DFM e Moldflow. Eles executam dados de simulação de fluxo antes de cortar qualquer aço. Esta simulação destaca possíveis linhas de solda. Mostra onde podem ocorrer armadilhas de ar. Ele mapeia as concentrações de tensão ao longo da dobradiça. Você deve revisar essas simulações juntos.
As tolerâncias de usinagem determinam a qualidade final da peça. Exigir prova de equipamentos CNC e EDM de alta velocidade. Seu maquinário deve manter tolerâncias de 0,01 mm. Tolerâncias frouxas criam linhas de partição irregulares e incompatíveis. A usinagem de precisão garante perfeita intercambialidade de cavidades.
O Teste de Aceitação de Fábrica (FAT) serve como sua proteção final. Estabeleça parâmetros de teste não negociáveis no início do contrato. Você deve testemunhar o molde funcionando continuamente por 4 a 8 horas. Esta corrida prolongada comprova a estabilidade térmica. Uma ferramenta pode funcionar bem por vinte minutos, mas superaquecer após duas horas. Identifique esses problemas térmicos antes de enviar a ferramenta.
Por fim, avalie a garantia e o pacote de peças de reposição. A produção acabará por causar desgaste. Suas ferramentas devem incluir peças sobressalentes padronizadas e intercambiáveis. Mantenha núcleos extras, cavidades e bicos de câmara quente à mão. A intercambialidade minimiza futuros tempos de inatividade para manutenção. Você pode trocar uma inserção de cavidade danificada diretamente na prensa. Você retoma a produção imediatamente.
Parâmetros cruciais de FAT (teste de aceitação de fábrica)
Parâmetro de teste
Requisito de padrão mínimo
Por que é importante
Tempo de execução contínuo
4 a 8 horas ininterruptas
Prova estabilidade térmica e revela gargalos de resfriamento.
Variância Dimensional
< 1% em todas as cavidades
Garante intercambialidade em linhas de nivelamento de alta velocidade.
Teste Flexível da Dobradiça
Mais de 200 ciclos manuais de abertura/fechamento
Valida o alinhamento molecular e a resistência à fadiga da dobradiça.
Verificação do tempo de ciclo
Deve atingir o alvo cotado (por exemplo, 12s)
Confirma que o projeto de resfriamento funciona conforme simulado.
Conclusão
Investir em um molde de injeção com tampa flip-top multicavidades de alta qualidade é uma decisão crítica inicial de CapEx. Ele determina diretamente sua lucratividade operacional a longo prazo. Falhas nas ferramentas criam tempos de inatividade inaceitáveis e danos à marca. Uma ferramenta bem projetada garante altos rendimentos de produção dia após dia.
Priorize a eficiência do resfriamento: exija inserções de BeCu e canais conformados para atingir tempos de ciclo ideais.
Proteja a dobradiça: certifique-se de que o fluxo do polímero esteja alinhado perpendicularmente ao eixo da dobradiça para máxima durabilidade.
Exige precisão: aceita apenas fabricantes de ferramentas capazes de manter tolerâncias de 0,01 mm em todos os blocos de cavidade.
Verifique por meio de simulação: Nunca aprove o corte de aço sem revisar os relatórios abrangentes do Moldflow e DFM.
Sua próxima etapa acionável é clara. Recuse planilhas de preços simples. Incentive sua equipe de compras a solicitar análises detalhadas de DFM e fluxo de molde ao contratar fornecedores em potencial. Deixe que os dados de engenharia orientem sua seleção de fornecedor.
Perguntas frequentes
P: Qual é o tempo de ciclo ideal para um molde de tampa flip-top com múltiplas cavidades?
R: O tempo de ciclo ideal normalmente varia de 10 a 18 segundos. Esta duração depende muito da espessura da parede, do número de cavidades e da eficiência de resfriamento. Tampas mais espessas requerem fases de resfriamento mais longas. A utilização de inserções de BeCu e canais de resfriamento conformados ajuda a atingir o limite inferior desse intervalo de tempo.
P: Por que as dobradiças da tampa articulada quebram e como o design do molde evita isso?
R: As dobradiças quebram devido ao mau alinhamento molecular e concentrações de tensão. Um design de molde forte força o polímero a derreter perpendicularmente ao eixo da dobradiça. Ele usa líderes de fluxo específicos. Também evita colocar linhas de solda em qualquer lugar próximo à junta de flexão. Isto maximiza a resistência à flexão e evita rasgos prematuros.
P: Quantas cavidades devo escolher para meu volume de produção?
R: Baseie sua contagem de cavidades nos limites de tonelagem da máquina, no volume anual esperado e no orçamento inicial. Uma ferramenta de 16 cavidades é adequada para volumes moderados e prensas menores. Uma ferramenta de 64 cavidades exige grande tonelagem de injeção e capital significativo, mas oferece produção de volume extremamente alto, necessária para marcas globais de FMCG.
P: A escolha do plástico (PP vs. PE) afeta o projeto do molde?
R: Sim, a escolha do material tem um grande impacto no design. Polipropileno (PP) e Polietileno (PE) possuem diferentes taxas de encolhimento. Deve-se dimensionar as dimensões da cavidade especificamente para a contração da resina escolhida. Além disso, o PP geralmente requer uma espessura de dobradiça ligeiramente diferente em comparação ao PE para atingir a mesma vida útil ideal à fadiga por flexão.