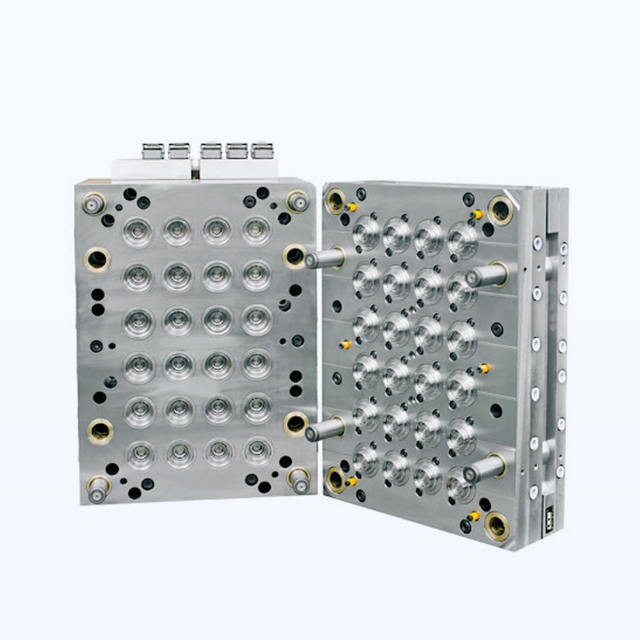
Passar da prototipagem para a produção em massa obriga a uma decisão crítica de engenharia. Você deve avaliar cuidadosamente a arquitetura de suas ferramentas antes de cortar aço. Uma escolha errada leva a elevados gastos de capital, atrasos no lançamento no mercado e taxas de defeitos inaceitáveis. O molde em si representa um enorme investimento inicial. A fase inicial do projeto determina sua lucratividade de fabricação a longo prazo.
Gerentes de projetos e engenheiros mecânicos frequentemente enfrentam um dilema específico. Você deveria alocar seu orçamento para uma ferramenta multicavidades ou um molde familiar? Ambas as estratégias dimensionam a produção e maximizam a eficiência da prensa injetora. No entanto, eles atendem a objetivos de produção totalmente diferentes e geram resultados financeiros muito diferentes.
Este guia técnico detalha as distinções mecânicas, operacionais e financeiras entre esses dois tipos principais de moldes. Fornecemos a estrutura analítica necessária para fazer a escolha mais lucrativa. Isso se aplica quer você esteja produzindo bens de consumo complexos ou investindo em soluções de embalagens de alto volume.
Principais conclusões
Moldes Multicavidades: Ideais para produzir grandes volumes de peças idênticas. Eles oferecem tempos de ciclo agressivos e qualidade dimensional consistente em milhões de ciclos.
Moldes Familiares: Mais adequados para moldar diferentes componentes de uma única montagem de uma só vez. Eles reduzem os custos iniciais de ferramentas, mas exigem balanceamento de fluxo de polímero altamente complexo.
A Matriz de Decisão: Sua escolha final depende do volume total previsto, da compatibilidade geométrica das peças e do seu orçamento inicial versus retorno do investimento a longo prazo.
Padrão da indústria: Os componentes de embalagens produzidos em massa exigem ferramentas dedicadas e de alta precisão para atender aos rígidos requisitos de tolerância e rendimento.
Tendências atuais da indústria em moldagem por injeção
O cenário da moldagem por injeção está mudando rapidamente em direção à eficiência e à redução de materiais. Os fabricantes de embalagens enfrentam intensa pressão para reduzir o uso de resina e, ao mesmo tempo, manter a integridade estrutural. A leveza é agora o padrão indiscutível da indústria. Seções de parede mais finas exigem pressões de injeção mais altas, taxas de resfriamento mais rápidas e ferramentas altamente otimizadas.
Consequentemente, os engenheiros estão abandonando os sistemas de câmara fria em aplicações de alto volume. As instalações modernas favorecem coletores avançados de canais quentes para eliminar o desperdício de sprue e reduzir os tempos de ciclo. A implementação de uma linha de produção robusta de molde de tampa multicavidade para garrafas aborda exatamente essas tendências. Ele maximiza o rendimento, minimiza a degradação do material e garante tolerâncias rígidas mesmo com projetos agressivos de redução de peso.
O que é um molde com múltiplas cavidades?
Um molde com múltiplas cavidades é uma ferramenta especializada que contém várias cavidades idênticas usinadas em uma única base de aço. O polímero fundido flui através do canal de entrada, entra no sistema de canal e preenche todas as cavidades simultaneamente. Em vez de produzir uma peça por ciclo, esta configuração permite moldar várias réplicas exatas em uma única tentativa.
As vantagens da engenharia
O principal benefício das ferramentas multicavidades é a redução drástica no custo por peça. Produzir 16, 32, 48 ou até 72 peças por ciclo reduz o tempo da máquina. Este ciclo otimizado se traduz diretamente em menor consumo de energia e custos de mão de obra reduzidos por unidade.
Como todas as cavidades compartilham exatamente o mesmo volume e geometria, obter um resfriamento uniforme é altamente eficiente. Os técnicos de moldagem podem fixar as pressões de retenção e as velocidades de injeção com confiança. Cada cavidade responde de forma idêntica aos ajustes do processo. Isso resulta em taxas de encolhimento previsíveis e tolerâncias excepcionalmente rígidas em toda a produção.
As desvantagens a considerar
A desvantagem mais notável são as despesas de capital iniciais. A usinagem de dezenas de cavidades idênticas e de alta precisão em aço temperado premium, como S136 ou P20, requer centenas de horas de fresamento CNC e usinagem por descarga elétrica. Custos iniciais mais elevados com ferramentas e prazos de fabricação mais longos são padrão. Você também precisa de uma prensa de injeção com maior tonelagem de fixação para manter a ferramenta fechada contra a imensa pressão de múltiplas cavidades de enchimento.
O que é um molde familiar?
Um molde familiar abriga múltiplas cavidades diferentes em uma única base de molde. Você molda um conjunto completo de produto em uma única injeção. Pense em um invólucro eletrônico de plástico. A caixa superior, a caixa inferior e a porta da bateria se moldam simultaneamente.
As vantagens dos moldes familiares
O benefício mais atraente é o custo inicial de ferramentas significativamente menor. Você consolida três bases de molde separadas em uma ferramenta. Esta configuração garante uma combinação perfeita de cores e materiais para todas as peças montadas. Eles são moldados exatamente ao mesmo tempo, a partir do mesmo lote de resina polimérica.
Além dos custos iniciais, o gerenciamento de estoque melhora drasticamente no chão de fábrica. Cada vez que o molde é aberto, você recebe um conjunto completo de componentes. Isso elimina o risco de superprodução de uma peça enquanto espera a conclusão de outra.
As Desvantagens e Riscos Operacionais
O risco crítico da moldagem familiar reside na reologia do polímero. Injetar plástico fundido em cavidades de tamanhos diferentes simultaneamente é matematicamente desafiador. O plástico flui naturalmente para o caminho de menor resistência.
Imagine ficar na imprensa observando a caixa inferior piscar enquanto a porta da bateria sofre um tiro curto. Esta é a realidade de uma ferramenta desequilibrada. O balanceamento artificial requer dimensionamento preciso do portão e ajustes dos corredores. Se o sistema não estiver perfeitamente calibrado, as cavidades menores serão preenchidas primeiro e embaladas em excesso. Esse desequilíbrio inerente leva a estresse interno, aumento nas taxas de refugo e frequentes paradas para manutenção.
Diferenças principais: moldes multicavidades vs. moldes familiares
Avaliar suas opções objetivamente requer uma comparação direta entre as principais métricas de fabricação. A tabela abaixo descreve as realidades operacionais de ambas as estratégias de ferramentas.
Recurso/métrica
Moldes Multicavidades
Moldes Familiares
Geometria da Cavidade
100% idêntico
Diferentes formas e tamanhos
Custo inicial de ferramentas
Alta devido à usinagem extensa
Moderado devido à consolidação
Custo por peça
Extremamente baixo
Moderado a alto com base na taxa de sucata
Volume ideal
100.000 a milhões de unidades
10.000 a 50.000 kits montados
Equilíbrio do corredor
Naturalmente equilibrado
Artificialmente equilibrado e complexo
Consistência de qualidade
Excepcionalmente alto
Risco moderado de embalagem excessiva
Guia de seleção prático: fazendo a escolha certa
Para tomar uma decisão baseada em dados, os gerentes de projeto devem avaliar seu projeto em relação aos limites rígidos de engenharia antes de cortar o aço.
Requisitos de volume de produção
Examine sua previsão de vendas de perto. Se o seu volume previsto exceder 100.000 unidades por ano, opte fortemente por ferramentas multicavidades. As economias de escala justificam rapidamente o custo inicial mais elevado do ferramental. O retorno do investimento geralmente ultrapassa o padrão familiar nos primeiros meses de produção em massa. Por outro lado, se você precisar de apenas 20.000 kits montados no total, um molde familiar é a escolha financeira mais inteligente.
Geometria da peça e fluxo de materiais
Analise as características físicas de seus componentes. Se suas peças tiverem pesos muito diferentes ou espessuras de parede variadas, evite moldes familiares. O plástico fundido se comporta de maneira imprevisível quando forçado a geometrias incompatíveis. Você não pode moldar facilmente um componente estrutural volumoso ao lado de um suporte delicado de parede fina sem comprometer gravemente a qualidade.
Riscos de manutenção e cadeia de suprimentos
Considere os riscos operacionais da manutenção de ferramentas. Se uma cavidade de um molde familiar quebrar, a produção de todo o conjunto será interrompida até que os reparos sejam concluídos. Você não pode vender meio gabinete. Por outro lado, se uma cavidade em um molde de 32 cavidades for danificada, os técnicos poderão bloquear o canal para essa cavidade específica. A máquina continua operando 31 peças, mantendo a continuidade da cadeia de suprimentos.
Aprofundamento: Ferramentas de precisão para fabricação de garrafas
O foco específico na indústria de embalagens revela por que a seleção precisa de ferramentas não é negociável. As tampas de bebidas exigem um nível incomparável de precisão e velocidade. A rosca interna deve encaixar perfeitamente no acabamento do gargalo da garrafa para evitar perda de carbonatação. As bandas invioláveis requerem pontes microscópicas que quebram consistentemente ao serem abertas.
Tentar usar um molde familiar para esta aplicação específica é praticamente impossível. O tempo de ciclo seria severamente limitado pela parte mais espessa, destruindo completamente a viabilidade económica.
Portanto, investir em um sistema premium de molde de tampa multicavidade para garrafa é o único caminho viável. Os moldes SPI Classe 101 de alta qualidade construídos com aço inoxidável endurecido garantem rápida velocidade de lançamento no mercado. Os tempos de ciclo geralmente caem abaixo de cinco segundos. Isto permite que as empresas de bebidas produzam milhares de milhões de unidades anualmente com taxas de defeitos quase nulas.
Erros comuns a serem evitados na seleção de ferramentas
Selecionar a arquitetura de molde errada prejudica a lucratividade. Evite essas armadilhas dispendiosas no chão de fábrica.
Erro 1: buscar ferramentas baratas antecipadamente. Muitas equipes selecionam moldes familiares apenas para preservar seu orçamento de capital. Eles acabam perdendo substancialmente mais dinheiro com altas taxas de refugo, desperdício de resina e ajustes constantes nas máquinas. Um molde barato com uma taxa de sucata de 15% rapidamente se torna o ativo mais caro do mercado.
Erro 2: Ignorar sistemas de câmara quente. Operar uma ferramenta de alta cavitação com um sistema de câmara fria gera enormes quantidades de resíduos plásticos. Para aplicações complexas, é essencial investir em um bem balanceado, molde de tampa multicavidades para garrafas equipado com um coletor de câmara quente. Ele injeta plástico diretamente na peça, eliminando totalmente o desperdício de sprue.
Erro 3: Ignorar a simulação do fluxo do molde. Nunca adivinhe como o plástico se comportará. Ignorar a análise de fluxo é um erro crítico. Software de simulação avançado prevê quedas de pressão, identifica locais ideais de comportas e comprova se um molde pode realmente ser balanceado.
Conclusão
Os moldes com múltiplas cavidades dominam estritamente a produção de alto volume. Eles oferecem consistência incomparável e tempos de ciclo extremamente rápidos para peças idênticas. Os moldes familiares fornecem uma solução consolidada e econômica para kits montados de menor volume, desde que as geometrias das peças sejam altamente compatíveis.
A escolha ideal requer equilibrar as restrições de capital iniciais com as metas de produção de longo prazo. Avalie cuidadosamente seu volume, design de peças e requisitos de qualidade para selecionar a arquitetura que maximiza a lucratividade.
Pronto para dimensionar sua produção de embalagens sem comprometer a qualidade? Explore as soluções avançadas de engenharia da Senlan Molds. Entre em contato hoje mesmo com um parceiro experiente em moldagem por injeção para projetar o projeto perfeito de molde de tampa multicavidade para garrafa, adaptado estritamente às suas especificações.
Perguntas frequentes
Qual é a vida útil típica de um molde de tampa de alto volume?
Moldes de aço de alta qualidade classificados como SPI Classe 101 são projetados para extrema longevidade. Com manutenção preventiva adequada e limpeza regular, esses moldes duram de 1 milhão a mais de 5 milhões de ciclos de injeção antes de exigirem grandes reformas.
Um molde familiar pode ser convertido posteriormente em um molde com múltiplas cavidades?
Não, isso não é mecanicamente viável. A base do molde, o layout do canal de resfriamento e os sistemas de canais são fundamentalmente diferentes. A transição para a produção de alto volume requer engenharia e usinagem de uma ferramenta totalmente nova do zero.
Como funciona o balanceamento de cavidades em moldes familiares versus moldes com múltiplas cavidades?
Os moldes com múltiplas cavidades são naturalmente balanceados porque todas as cavidades possuem exatamente a mesma geometria. O plástico flui simetricamente. Os moldes familiares requerem equilíbrio artificial. Os engenheiros ajustam matematicamente os tamanhos das portas e os comprimentos dos corredores para que peças de tamanhos diferentes terminem de ser preenchidas exatamente no mesmo milissegundo.
Como você equilibra efetivamente o molde familiar?
O balanceamento eficaz começa muito antes do corte do aço. Os engenheiros dependem fortemente de software de simulação de fluxo de molde para prever quedas de pressão. Ao analisar os dados de fluxo, eles ajustam os diâmetros dos canais e restringem os tamanhos das portas nas peças menores, forçando o plástico fundido a preencher as cavidades maiores em uma taxa proporcional.
Qual é o número máximo de cavidades em um molde de tampa?
O número máximo depende inteiramente do tamanho da prensa de injeção e da geometria específica da tampa. Os moldes modernos para tampas de bebidas de alta produção geralmente apresentam 48, 72, 96 ou até 128 cavidades. Isso exige uma enorme tonelagem de fixação e controladores de câmara quente altamente sofisticados para manter a estabilidade do processo.
Qual tipo de molde é mais barato?
Um molde familiar é significativamente mais barato inicialmente do que construir vários moldes separados para uma montagem de várias peças. No entanto, um molde com múltiplas cavidades produz um custo por peça muito menor no longo prazo devido aos tempos de ciclo mais rápidos e ao uso otimizado de energia.
Por que os moldes de alta cavitação são preferidos para tampas?
As tampas de garrafas são consumidas na casa dos bilhões em todo o mundo. Um molde de cavidade única é muito lento e caro por unidade para atender à demanda do mercado. Ferramentas de alta cavitação permitem a produção em massa de dezenas de unidades precisas a cada poucos segundos. É a única opção economicamente viável para a indústria de embalagens.