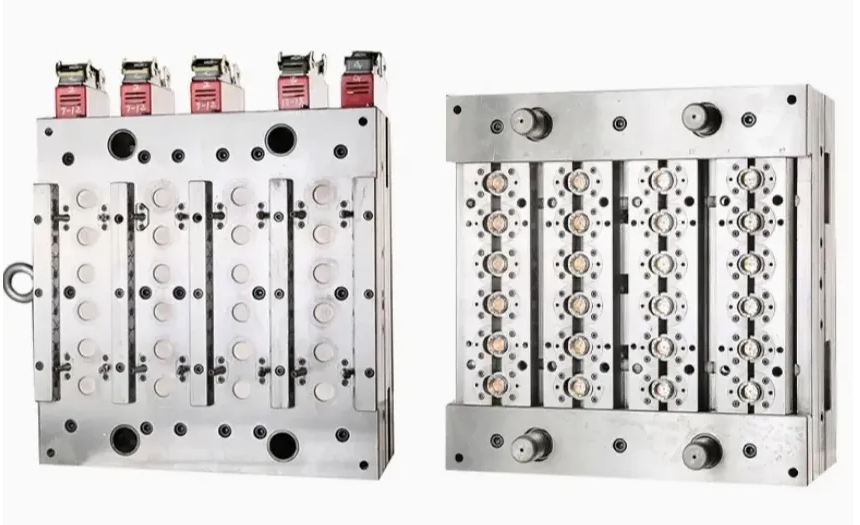
Aumentar a produção de plástico sem aumentar os custos indiretos é uma batalha diária para os gestores de fábrica. Os prazos de entrega não podem ser estendidos. A qualidade deve permanecer impecável. No setor altamente competitivo dos plásticos, encontrar este equilíbrio exato é fundamental para a sobrevivência. A moldagem por injeção multicavidades serve como uma solução prática e altamente eficaz para produção em massa. Ao projetar um sistema que produz múltiplas peças idênticas em um único ciclo de máquina, esse método muda fundamentalmente a matemática da fabricação. A produção se multiplica rapidamente. Os investimentos em máquinas pesadas permanecem administráveis.
Um excelente exemplo dessa eficiência de alto volume é o molde de injeção com tampa multicavidade . Tornou-se um ativo essencial para as indústrias de embalagens de bebidas, cosméticos e produtos farmacêuticos. Tampas e fechos são consumidos em grandes quantidades todos os dias. Produzi-los um de cada vez é simplesmente uma perda de horas de máquina. Este guia abrangente explora como essas ferramentas avançadas funcionam e seus benefícios comprovados de economia de custos. Também nos aprofundaremos em estratégias essenciais de otimização de design e critérios exatos para selecionar o parceiro de fabricação certo para seu próximo projeto de alto volume.
Principais conclusões
Eficiência incomparável: a produção de múltiplas peças por ciclo aumenta exponencialmente a produção. Isto alcança maior eficiência de volume em comparação com configurações tradicionais de cavidade única.
Redução de custos: O investimento inicial em ferramentas é notavelmente maior. No entanto, um sistema multicavidades reduz significativamente o custo por peça em grandes tiragens, maximizando o tempo da máquina e minimizando a mão de obra.
O design é importante: os recursos avançados de engenharia não são negociáveis. Canais de resfriamento conformados otimizados e sistemas de câmara quente balanceados mantêm qualidade dimensional consistente em cada cavidade.
Investimento Estratégico: A escolha da contagem de cavidades depende inteiramente do volume de produção. Para produção em massa, a ampliação com múltiplas cavidades é a única opção economicamente viável.
Seleção de parceiros: Trabalhar com um fabricante de moldes experiente garante uma ferramenta durável. Isso maximiza o retorno do investimento a longo prazo.
Compreendendo o básico: a mecânica das ferramentas de alta cavitação
Como o sistema realmente funciona
Pense em um sistema multicavidades como um mecanismo de produção de alta densidade. Uma única base de molde de aço abriga dezenas de cavidades idênticas. Dependendo dos requisitos de produção e da força de fixação da máquina, essas configurações normalmente apresentam 16, 32, 64 ou até 96 cavidades. Durante a fase de injeção, a resina plástica fundida é forçada sob imensa pressão através de um canal central. Uma rede cuidadosamente projetada de canais de distribuição distribui esse líquido pressurizado. Cada cavidade é preenchida simultaneamente. O plástico esfria e solidifica. O molde se abre e dezenas de peças idênticas caem em um movimento rápido.
Por que os moldes para tampas exigem precisão
As tampas e fechos de garrafas representam um desafio de engenharia único. São consumíveis de alta demanda que exigem precisão exata. Um desvio de apenas alguns centésimos de milímetro causa vazamentos. Também pode impedir que a tampa enrosque corretamente na garrafa. Como as tampas são pequenas, mas necessárias na casa dos bilhões, elas são candidatas perfeitas para a tecnologia de alta cavitação. Esta estratégia permite que os fabricantes atendam à enorme demanda global, mantendo ao mesmo tempo as rigorosas tolerâncias dimensionais necessárias para uma vedação segura.
Tendências do setor: moldagem inteligente e eficiência de materiais
Olhando para as recentes mudanças na indústria, o setor dos plásticos está a avançar agressivamente em direção a sistemas de cavitação ultra-alta integrados com tecnologia inteligente. Os preços das matérias-primas flutuam constantemente. Os mandatos de sustentabilidade exigem embalagens mais leves. Os fabricantes estão indo além das configurações mecânicas básicas para permanecerem competitivos.
Especificamente, a integração de sensores IoT no molde está se tornando uma prática padrão para ferramentas premium. Esses sensores monitoram a pressão da cavidade e as taxas de resfriamento em tempo real. Essa abordagem baseada em dados permite ajustes dinâmicos da máquina em tempo real. Ele garante fabricação sem defeitos, mesmo em layouts massivos de 96 cavidades. Além disso, há um grande impulso para a redução do peso. Os engenheiros de ferramentas devem agora projetar moldes capazes de lidar com seções de parede mais finas sem causar impactos curtos ou empenamentos. Isso requer usinagem impecável do aço e controle térmico superior da câmara quente.
Principais benefícios na produção de plástico
Alcançando tempos de ciclo mais rápidos
A principal vantagem de atualizar suas ferramentas é a redução drástica no tempo geral de fabricação. O tempo de ciclo permanece relativamente semelhante, quer você use um molde de cavidade única ou de múltiplas cavidades. Por exemplo, um molde de cavidade única operando em um ciclo de 12 segundos produz 300 peças por hora. Em total contraste, um molde de 32 cavidades executando exatamente o mesmo ciclo de 12 segundos produz 9.600 peças por hora. Esse aumento exponencial garante que as instalações cumpram prazos de entrega apertados sem operar máquinas 24 horas por dia.
Qualidade consistente em grandes lotes
Um equívoco comum é que produzir mais peças simultaneamente leva a uma queda na consistência. Na realidade, um molde bem desenhado exige um rigoroso controle de qualidade. A engenharia avançada garante que exatamente a mesma pressão de injeção, temperatura de fusão e taxa de resfriamento sejam aplicadas universalmente. Consequentemente, a tampa produzida na primeira cavidade é dimensionalmente idêntica à tampa produzida na trigésima segunda cavidade. Manter essa uniformidade rigorosa é essencial para linhas de montagem automatizadas. Mesmo pequenos defeitos causarão o travamento do equipamento de nivelamento.
Escalabilidade para negócios em expansão
Dimensionar as operações sem problemas é um grande obstáculo para as empresas em crescimento. Depender de moldes de cavidade única para produção em massa requer a compra de dezenas de máquinas injetoras separadas. Você também precisa de uma instalação enorme e de vários operadores. Moldes de alta cavitação contornam totalmente esse problema. Ao maximizar a produção de uma única máquina, as empresas aumentam exponencialmente a capacidade de produção sem um aumento linear no equipamento de capital.
Cavidade Única vs. Cavidade Múltipla: Fazendo a Escolha Certa
Quando ficar com cavidade única
Apesar dos enormes benefícios da alta cavitação, os moldes de cavidade única não são obsoletos. Eles atendem a propósitos estratégicos no ciclo de vida da fabricação. Eles continuam sendo a escolha padrão para prototipagem e teste de novos designs de produtos. Quando um projeto requer peças altamente complexas com recortes intrincados que necessitam de mecanismos deslizantes complexos, um molde de cavidade única mantém os custos de ferramentas gerenciáveis. Minimiza o risco financeiro inicial.
Por que o alto volume exige múltiplas cavidades
Para a produção em massa, a matemática de longo prazo favorece fortemente as ferramentas com múltiplas cavidades. O custo inicial mais elevado de engenharia e usinagem é rapidamente compensado. Você observa reduções massivas no tempo de máquina, no consumo de energia e nos custos de mão de obra. Considere um cenário em que você precisa produzir 10 milhões de tampas snap-on. Usar um molde de cavidade única leva anos de operação contínua. Um molde de 64 cavidades completa o mesmo pedido em uma fração do tempo.
Métrica de Produção
Configuração de cavidade única
Exemplo de configuração de múltiplas cavidades 32 cavidades
Custo inicial de ferramentas
Mais baixo
Mais alto
Saída por ciclo
1 parte
32 peças
Custo por peça
Alto devido ao tempo da máquina
Muito baixo
Aplicação Ideal
Protótipos e Baixo Volume
Produção em massa e alto volume
Como reduzir significativamente os custos de produção
Reduzindo o custo por peça
O motor económico fundamental aqui são as economias de escala. Na moldagem por injeção de plástico, você calcula o custo por peça dividindo os custos totais de produção pelo número de peças produzidas. Os custos totais incluem taxas por hora de máquina, mão de obra, despesas gerais e amortização de ferramentas. Como uma configuração de múltiplas cavidades produz exponencialmente mais peças no mesmo período, a taxa horária fixa da máquina se dilui em um número muito maior de unidades. Isso melhora diretamente as margens de lucro.
Otimizando o uso de materiais
Os sistemas modernos de múltiplas cavidades são maravilhas da eficiência dos materiais. Os moldes tradicionais de câmara fria criam uma estrutura plástica sólida ao lado das peças reais. Essa sucata deve ser aparada e reafiada, desperdiçando tempo e degradando a qualidade da resina. Em contraste, um alto desempenho molde de tampa de encaixe multicavidades de utiliza sistemas avançados de câmara quente. Esses sistemas mantêm o plástico dentro dos canais do canal fundido. O plástico é injetado diretamente nas cavidades. Isto elimina completamente o corredor sólido. Quase 100% da resina adquirida vai diretamente para o produto final.
Maximizando a utilização da máquina
Executar um molde grande em uma única máquina de tamanho adequado é muito mais eficiente em termos de recursos do que dividir a carga de trabalho. Consolida o consumo de energia. Você precisa de menos eletricidade para aquecer um barril e operar um sistema hidráulico. Também agiliza o trabalho. Os operadores só precisam monitorar, carregar tremonhas e manter uma máquina.
Técnicas essenciais de design e otimização
Sistemas de Câmara Quente vs. Câmara Fria
A escolha do sistema de deslizamento determina a eficiência máxima da sua ferramenta. Embora as câmaras frias sejam mais baratas de fabricar, os sistemas de câmara quente são universalmente preferidos para a produção de tampas em grandes volumes. Uma câmara quente mantém o polímero fundido a uma temperatura precisa até o portão da cavidade. Isto proporciona melhor dinâmica de fluxo e reduz a pressão de injeção necessária. Os tempos de ciclo diminuem significativamente. O acabamento cosmético da tampa também foi bastante melhorado.
Resfriamento conformado para ciclos mais rápidos
O resfriamento é responsável pela maior parte do ciclo de moldagem por injeção. Muitas vezes consome até 70% do tempo total. O resfriamento eficiente é fundamental. Engenheiros seniores utilizam técnicas de resfriamento conformado. Canais de água altamente otimizados são perfurados para seguir de perto a geometria específica da tampa. O resfriamento rápido e uniforme evita que as tampas se deformem. Garante estabilidade dimensional enquanto reduz segundos valiosos do tempo de ciclo.
Usinagem de precisão e parâmetros do mundo real
A durabilidade depende inteiramente dos materiais de construção. Esses moldes suportam imensas forças de fixação ao longo de milhões de ciclos. de alto nível As ferramentas avançadas de injeção de tampas dependem de aços para ferramentas de alta qualidade. Por exemplo, o uso de aço inoxidável S136 premium para o núcleo e a cavidade, endurecido a HRC 48-52, oferece excepcional resistência ao desgaste. Combate os efeitos corrosivos da liberação de gases do polímero. Quando combinado com uma câmara quente com válvula de agulha de precisão, os tempos de ciclo atingem rotineiramente a marca de 10 a 12 segundos. A ferramenta ultrapassa facilmente de 3 a 5 milhões de fotos sem exigir grandes reformas.
Superando desafios comuns de moldagem
Equilibrando o preenchimento do molde
Alcançar um preenchimento perfeitamente equilibrado é um obstáculo complexo de engenharia. O plástico fundido deve atingir as cavidades centrais e as cavidades mais externas exatamente ao mesmo tempo, temperatura e pressão. Se o preenchimento estiver desequilibrado, as tampas centrais ficam sobrecarregadas e estressadas. Os limites do perímetro permanecem incompletos. Os engenheiros resolvem isso usando software de análise de fluxo de molde de engenharia assistida por computador. A simulação do processo de injeção permite que os projetistas ajustem os diâmetros dos canais e os tamanhos das portas muito antes de cortar qualquer aço.
Prevenção de flash e fotos curtas
Os defeitos interrompem rapidamente a produção em massa. O flash ocorre quando o plástico derretido penetra na linha divisória entre as metades do molde. Isso cria uma fina camada de plástico semelhante a uma navalha na borda da tampa. Por outro lado, tiros curtos acontecem quando o plástico não consegue preencher toda a cavidade. A prevenção desses problemas requer tolerâncias de usinagem excepcionalmente rígidas. A ventilação adequada também deve ser usinada de maneira complexa no molde. O ar preso deve escapar. Sem ventilação adequada, o ar comprimido causa disparos curtos ou queima o plástico.
A realidade da manutenção de moldes
Mesmo os moldes mais robustos exigem manutenção sistemática. A manutenção regular não é negociável para operações 24 horas por dia. Uma lista de verificação prática padrão inclui esfregar cavidades para remover resíduos de resina pegajosa. Você deve lubrificar as peças móveis, como os pinos ejetores, para evitar escoriações no metal. Inspecionar os canais de resfriamento quanto ao acúmulo de incrustações minerais também é fundamental. Um cronograma rigoroso de manutenção preventiva prolonga drasticamente a vida útil operacional da ferramenta.
Selecionando o parceiro de fabricação certo
Avaliando experiência técnica
Nem todos os fabricantes de moldes estão equipados para lidar com as rigorosas complexidades das ferramentas de alta cavitação. Ao selecionar um parceiro, avalie sua experiência específica. Você precisa de um fabricante que se especialize profundamente em moldes para produção de tampas de alto volume, em vez de uma loja de plásticos generalista. A verdadeira experiência significa que eles entendem intuitivamente a remoção de roscas, a moldagem de banda inviolável e a localização precisa dos pontos de passagem. Esses detalhes são críticos para fechamentos funcionais.
Controle e testes de qualidade
Um fabricante confiável mantém protocolos transparentes de controle de qualidade. Antes que um molde saia de suas instalações, eles devem realizar testes abrangentes. Essas execuções iniciais de amostragem envolvem colocar o molde em uma máquina de injeção para produzir peças reais. As amostras físicas são então rigorosamente medidas em modelos CAD 3D para verificar a precisão dimensional. Isso garante que a ferramenta esteja realmente pronta para produção ao chegar à sua fábrica.
Suporte pós-venda e garantias
O relacionamento nunca deve terminar no dia do parto. Moldes de alto volume são investimentos de capital significativos. Avalie as garantias oferecidas. Um fornecedor confiável garante a vida útil do molde por um número específico de ciclos com base no tipo de aço. Eles também devem fornecer suporte técnico acessível, documentação de manutenção detalhada e uma cadeia de fornecimento confiável para peças de reposição, como bicos de câmara quente.
Conclusão
Alcançar maior eficiência de volume depende muito da qualidade, precisão e design do próprio molde. A atualização requer um maior investimento de capital inicial. No entanto, a redução drástica nos tempos de ciclo, no desperdício de materiais e no custo por peça torna-a uma estratégia inegável para a produção em massa. Ao escolher os sistemas de canais certos, otimizar o resfriamento e fazer parceria com um fabricante especializado, as empresas aumentam a produção sem esforço. Se você está pronto para elevar suas capacidades de fabricação, explore soluções personalizadas de múltiplas cavidades na Senlan Molds. Entre em contato com a equipe de engenharia hoje mesmo para revisar seus projetos e garantir um orçamento personalizado adaptado às suas demandas de produção.
Perguntas frequentes
Quais são as principais vantagens de usar um molde de injeção multicavidades?
As principais vantagens incluem eficiência de volume exponencialmente maior, custo por peça significativamente menor e tempos gerais de produção mais rápidos. Ao produzir múltiplas peças em um único ciclo de máquina, os fabricantes atendem pedidos massivos rapidamente, mantendo a qualidade consistente das peças em todo o lote.
Quanto tempo dura um molde de tampa de alta cavitação?
Dependendo do tipo específico de aço utilizado, como o aço inoxidável S136 endurecido de alta qualidade tratado com HRC 48-52, um molde premium dura muito tempo. Com uma rotina rigorosa de manutenção das instalações, eles normalmente são classificados para executar de 3 milhões a mais de 5 milhões de ciclos de injeção antes de exigirem grandes reformas.
Qual é o tempo de ciclo típico para um molde de tampa com múltiplas cavidades?
Os tempos de ciclo variam com base no design da tampa, na espessura da parede e na eficiência do sistema de resfriamento. No entanto, um molde de tampa de encaixe multicavidades bem projetado, utilizando resfriamento conformal e um sistema de câmara quente de precisão, normalmente atinge tempos de ciclo entre 10 e 15 segundos.
Como a cavitação afeta os requisitos de força de fixação?
À medida que aumenta o número de cavidades, a área total projetada das peças plásticas aumenta. Isso requer uma máquina de moldagem por injeção proporcionalmente maior com uma força de fixação maior para manter as metades do molde fechadas com segurança durante a injeção de alta pressão, evitando defeitos de flash.
Como você garante que todas as cavidades sejam preenchidas uniformemente?
Os fabricantes contam com software avançado de análise de fluxo de molde durante a fase inicial do projeto. Ao simular digitalmente o fluxo do plástico fundido, os engenheiros ajustam a geometria dos corredores e das comportas. Isso garante que o plástico fundido atinja cada cavidade exatamente com a mesma pressão e temperatura.
Uma câmara quente ou fria é melhor para a produção de tampas?
Para a produção de tampas em alto volume, um sistema de câmara quente é quase sempre a escolha superior. Reduz drasticamente o desperdício de material, mantendo o plástico fundido no corredor. Isso elimina resíduos sólidos do canal, diminui os tempos gerais do ciclo e melhora o acabamento cosmético, proporcionando uma marca de entrada muito mais limpa.
Esses moldes podem ser usados para peças complexas?
Sim, mas à medida que a complexidade da peça aumenta, o desenho do molde torna-se significativamente mais complexo. Para peças extremamente complexas que exigem vários controles deslizantes ou mecanismos de desaparafusamento, o número total de cavidades pode precisar de redução para acomodar os componentes móveis de aço. Para itens padrão como tampas e fechos, a alta cavitação continua sendo a prática padrão da indústria.