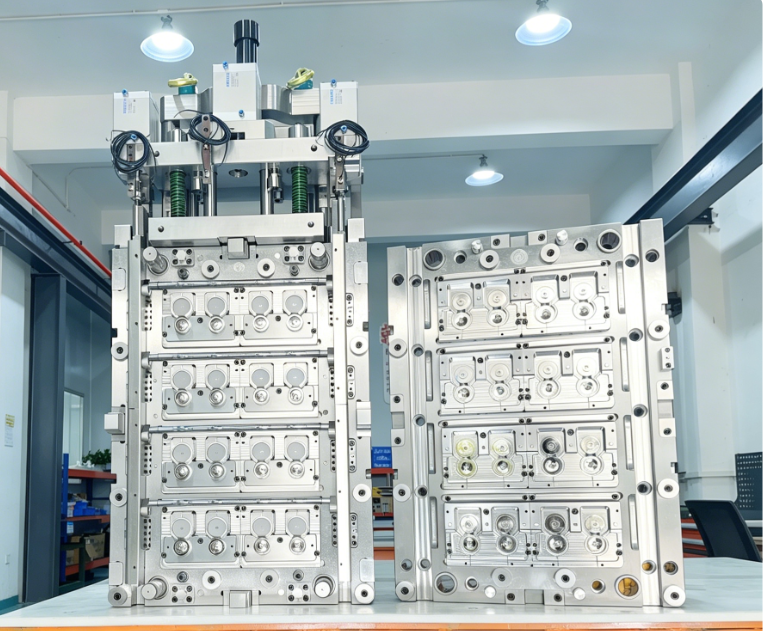
Os custos de montagem secundária estão prejudicando suas margens de produção? Tampas flip-top complexas exigem uma abordagem de fabricação mais eficiente. Projetos de ferramentas internas ruins inevitavelmente causam falhas e defeitos nas peças. Isto torna a obtenção de um contato perfeito entre aço e aço dentro da cavidade uma necessidade absoluta para operações lucrativas.
Análises recentes da indústria destacam uma grande mudança no setor de embalagens. O aumento dos custos trabalhistas e os padrões de higiene cada vez mais rigorosos estão impulsionando uma rápida transição para processos de moldagem totalmente automatizados e de etapa única. Os fabricantes estão se afastando agressivamente da tradicional moldagem em duas etapas e da montagem secundária. Em vez disso, preferem soluções integradas e mãos-livres. No centro desta atualização em todo o setor está a demanda por uma mecânica de molde interna impecável. Dominar essa mecânica - especificamente as superfícies de fechamento - é absolutamente vital ao projetar um molde de injeção de tampa de fechamento no molde . Como essas ferramentas avançadas dobram e fecham a tampa antes da ejeção, as superfícies de aço correspondentes que formam a dobradiça viva e os mecanismos de fechamento devem ser executadas com precisão em nível de mícron.
Neste guia de engenharia abrangente, exploraremos a física fundamental do projeto de desligamento. Descreveremos suas aplicações específicas em moldes de fechamento altamente automatizados, destacaremos erros comuns no chão de fábrica que devem ser evitados e forneceremos práticas recomendadas para garantir uma produção de alto rendimento e sem rebarbas.
Principais conclusões
Definindo recursos complexos: O contato interno de aço com aço é essencial para criar furos passantes, encaixes rápidos e dobradiças vivas. Ele elimina a necessidade de mecanismos de came externos complexos e de alta manutenção.
Crítico para automação: Um sistema de fechamento automatizado no molde depende inteiramente de superfícies de contato perfeitamente calibradas para formar características delicadas – como o orifício de distribuição – sem piscar.
Ângulos de inclinação são obrigatórios: Um ângulo de inclinação mínimo de 3 a 5 graus é estritamente exigido em todas as superfícies correspondentes. Isso evita escoriações do aço, atrito severo e degradação prematura da ferramenta.
A precisão evita o tempo de inatividade: evitar descuidos comuns de engenharia, como ventilação inadequada, localização inadequada e ignorar a expansão térmica, economizará milhares de dólares em manutenção de ferramentas.
Compreendendo os princípios de desligamento no projeto de moldagem por injeção
Para projetar componentes plásticos de alto volume e sem defeitos, compreender a mecânica fundamental do contato interno da ferramenta é um requisito rigoroso. Esta seção define a física básica que rege como esses recursos críticos operam sob condições extremas de fabricação.
O que exatamente é um desligamento de molde?
Na engenharia de ferramentas, um desligamento é definido como a área interna específica onde os blocos de núcleo e cavidade fazem contato direto e intencional. A principal função deste acoplamento aço-aço é bloquear o fluxo de plástico fundido altamente pressurizado. Enquanto uma linha de partição padrão percorre o perímetro externo da peça para separar as metades do molde, um fechamento interno cria recursos estritamente dentro dos limites da peça. Ao impedir que o polímero preencha espaços geométricos específicos, essas barreiras formam janelas internas, furos passantes e geometrias complexas de recortes.
A Física do Contato Aço-Aço
O processamento do plástico é governado por forças físicas extremas. Durante a fase de injeção, o polímero fundido é soprado na cavidade a pressões frequentemente superiores a 15.000 PSI. Para evitar que a ferramenta se quebre sob esta imensa pressão, a máquina de moldagem aplica uma enorme força de fixação. Esta tonelagem é frequentemente medida em centenas ou milhares de toneladas.
As superfícies de contato existem diretamente na interseção volátil dessas duas forças opostas. As faces de aço devem ser usinadas com precisão exata para suportar a pressão de injeção sem se separarem. Mesmo uma separação microscópica de 0,02 mm permitirá que o plástico derretido escape. Isso cria uma saliência nítida e indesejada conhecida como flash. Por outro lado, se a força de fixação for muito alta e a área de superfície de contato for muito pequena, as faces de aço irão esmagar umas às outras. Isso leva a danos permanentes nas ferramentas e paradas de linha dispendiosas.
Eliminando a necessidade de ações paralelas
Do ponto de vista comercial e de manutenção, incorporar projetos de bypass é altamente vantajoso. Tradicionalmente, a criação de recursos de corte inferior, como encaixes de pressão, requer cames deslizantes ou ações laterais. São componentes mecânicos que se movem perpendicularmente à direção de abertura primária da prensa. As câmeras adicionam um custo significativo à construção inicial. Eles também exigem lubrificação contínua e são altamente propensos a falhas mecânicas ao longo de milhões de ciclos.
Ao utilizar um núcleo de passagem de desvio, os engenheiros podem criar esses recursos de corte inferior usando apenas o movimento vertical de abertura e fechamento da máquina. Os blocos do núcleo e da cavidade se interligam em um ângulo de inclinação específico, vedando efetivamente o fluxo de plástico para criar a geometria de encaixe rápido. Este princípio reduz drasticamente a complexidade das ferramentas, diminui os custos de manutenção a longo prazo e melhora significativamente os tempos de ciclo globais.
Usos cruciais de fechamentos em um molde de injeção de tampa de fechamento no molde
Os princípios do contato interno do aço tornam-se exponencialmente mais críticos quando aplicados a soluções de embalagem altamente automatizadas. As tampas flip-top são onipresentes nas prateleiras do varejo, mas fabricá-las com eficiência requer ferramentas especializadas e de alta precisão.
Formando a delicada dobradiça viva
Uma dobradiça viva é uma teia de plástico fina e flexível que conecta o corpo principal de uma tampa à sua tampa. Permite que a tampa dobre repetidamente sem rasgar. Em ferramentas avançadas, formar esta dobradiça requer uma folga ultraprecisa entre aço e aço. Os componentes do núcleo e da cavidade devem unir-se para deixar um espaço uniforme de apenas 0,2 mm a 0,3 mm.
Se o alinhamento mudar mesmo alguns mícrons, a dobradiça sofrerá com a espessura irregular da parede. Isto leva à falha prematura ou ao rasgo imediato durante a primeira dobra mecânica. Além disso, a geometria circundante foi projetada para direcionar o fluxo do polímero com precisão através da área da dobradiça. Esta orientação específica do fluxo alinha as moléculas do polímero perpendicularmente ao eixo da dobradiça, maximizando a resistência à flexão e prolongando a vida útil da tampa.
Criando o orifício de distribuição e os fechos de encaixe
As tampas flip-top requerem um orifício de distribuição limpo para o produto líquido e um pino de vedação correspondente na tampa para evitar vazamentos para o consumidor. As superfícies correspondentes do molde são utilizadas para formar essas duas características críticas simultaneamente. O pino central que forma o orifício deve vedar perfeitamente contra o bloco de cavidade oposto.
Além disso, a tampa deve permanecer bem fechada durante o transporte e nas prateleiras do varejo. Isto é conseguido através de um corte inferior de encaixe preciso. Ao utilizar projetos de bypass, os engenheiros podem formar a borda de retenção do encaixe sem depender de ações laterais complexas. Isso garante que a tampa se encaixe firmemente na base com um clique tátil satisfatório, proporcionando absoluta confiança ao consumidor na vedação do produto.
Habilitando o Mecanismo IMC Automatizado
O auge absoluto da fabricação flip-top é a implantação de um sistema automatizado de fechamento no molde . Em um processo legado padrão, as tampas são ejetadas e abertas. Eles devem então ser fechados por uma máquina de montagem secundária, que consome espaço valioso na fábrica, energia e trabalho manual.
Um sistema IMC avançado utiliza cinemática interna especializada, como braços de fechamento hidráulico, racks ou mecanismos de varredura. Esses componentes dobram a tampa sobre a base enquanto o plástico ainda está quente e flexível no núcleo, logo antes do golpe final de ejeção. As configurações de alta produção geralmente apresentam 24 ou 32 cavidades funcionando em tempos de ciclo de formação de bolhas de 12 a 15 segundos. Para que esta dobragem automatizada funcione perfeitamente em cada ciclo, os fechos que formam as características de alinhamento devem ser perfeitos. Se houver flash, o braço de fechamento mecânico emperrará. As metades da tampa ficarão desalinhadas, resultando em um produto triturado e na interrupção da linha de produção.
4 princípios essenciais de design para ferramentas confiáveis
Para garantir que um molde funcione de forma confiável durante uma vida útil de milhões de ciclos, os engenheiros de ferramentas devem aderir a diretrizes rígidas de projeto. Os princípios a seguir são fundamentais para a execução bem-sucedida da ferramenta.
Os ângulos mínimos de calado não são negociáveis
A regra mais crítica neste tipo de engenharia é a implementação de ângulos de inclinação adequados. Um ângulo de inclinação é uma ligeira conicidade aplicada às paredes verticais dos blocos de aço. Para superfícies de contato, o padrão da indústria é a Regra dos 3 Graus. Os engenheiros determinam que essas faces tenham um mínimo de 3 graus de inclinação, embora 5 graus seja altamente preferido para fechamentos automatizados.
Sem tiragem suficiente, as superfícies de aço opostas irão raspar violentamente umas nas outras durante os movimentos de abertura e fechamento. Esse atrito cria soldas microscópicas entre as faces de aço. Essas soldas se rompem imediatamente à medida que a prensa se move. Este fenômeno destrutivo, conhecido como escoriação, destrói o acabamento superficial liso e degrada rapidamente a vedação, levando diretamente a rufos severos.
A abordagem de usinagem segura para metais
Quando um bloco de aço bruto é inicialmente usinado usando equipamento CNC, os engenheiros empregam uma estratégia de metal seguro para todas as áreas críticas de contato. Ser seguro para metais significa deixar intencionalmente uma quantidade nominal de excesso de aço – normalmente de 0,05 mm a 0,1 mm – nas superfícies durante as fases de desbaste e semiacabamento.
Como o metal não pode ser facilmente adicionado de volta depois de cortado, deixar esse material extra permite que fabricantes de ferramentas altamente qualificados retifiquem manualmente e encaixem as metades durante a montagem final. Os fabricantes de ferramentas que trabalham com tinta azul da Prússia dependem inteiramente desta margem extra para realizar o ajuste final manualmente. Este processo meticuloso, conhecido como spotting, garante que o núcleo e a cavidade combinem com absoluta precisão. Ele compensa quaisquer pequenas variações de usinagem ou tolerâncias de empilhamento em uma ferramenta com múltiplas cavidades.
Manter a largura adequada da superfície de vedação
A largura física da área de contato – a área real do aço tocando o aço – deve ser cuidadosamente calculada. Um erro comum de engenharia é tornar esta superfície muito larga. Embora possa parecer que mais área de contato equivale a uma vedação melhor, um terreno amplo requer uma enorme quantidade de tonelagem de fixação para esmagar as duas metades perfeitamente planas. Se a máquina não puder fornecer tonelagem suficiente, a ferramenta simplesmente não fechará completamente.
Em contraste, se o terreno for muito estreito, a imensa força de fixação pode fazer com que a borda de aço amolgue, role ou deforme com o tempo. A largura ideal de vedação geralmente varia entre 3 mm e 5 mm. Isto proporciona um equilíbrio perfeito entre pressão de vedação localizada e integridade estrutural a longo prazo.
Tamanho do recurso do molde
Largura de desligamento recomendada
Risco de superdimensionamento
Risco de subdimensionamento
Pequeno – Menos de 50 mm
2,0 mm a 3,0 mm
Fechamento incompleto do molde
Deformação e rolamento da borda
Médio – 50 mm a 150 mm
3,0 mm a 5,0 mm
Tonelagem excessiva necessária
Esmagamento de aço sob força de fixação
Grande – Mais de 150 mm
5,0 mm a 8,0 mm
Ventilação deficiente e gás preso
Desgaste acelerado da ferramenta
Equilibrando a pressão de injeção e a força de fixação
Os engenheiros devem calcular a área projetada das características internas para garantir que a tonelagem de fixação da máquina de moldagem seja suficiente. A área projetada é a sombra bidimensional que o recurso projeta na direção do curso de abertura do molde.
Multiplicando esta área projetada pela pressão interna da cavidade, os engenheiros determinam a força de separação. A força de fixação da máquina deve exceder esta força de separação por uma margem de segurança de pelo menos 20%. Se a força de fixação for insuficiente, a pressão de injeção forçará a abertura da ferramenta em alguns milésimos de polegada. Isso resulta em flash em toda a produção e desperdício de resina.
Erros comuns a serem evitados no projeto de moldes de injeção de tampa
A engenharia de precisão é a base da produção de embalagens de alto volume. No entanto, mesmo projetistas experientes podem ser vítimas de descuidos específicos ao detalhar cinemáticas complexas. Evitar esses erros comuns no chão de fábrica é essencial para manter a lucratividade e a qualidade consistente das peças.
Erro 1: Rascunho inadequado que leva a irritação
Conforme estabelecido anteriormente, o rascunho é essencial. No entanto, os designers de produtos às vezes tentam usar uma conicidade de zero ou um grau para manter uma aparência estética específica na peça plástica final. Este é um erro mecânico grave. Uma corrente de ar de um grau quase certamente resultará em irritação nos primeiros milhares de ciclos. Reparar aço desgastado requer interromper a produção, retirar a ferramenta da prensa, soldar novo metal a laser na área danificada e reusinar a superfície. Esse processo custa milhares de dólares em tempo de inatividade.
Erro 2: Má ventilação causando queimaduras de diesel
Quando o plástico derretido preenche uma cavidade, ele desloca rapidamente o ar ambiente que estava anteriormente dentro dela. Se esse ar não puder escapar, ele ficará altamente comprimido. No final da fase de enchimento, que geralmente ocorre próximo a uma barreira de contato, o ar comprimido aquece dramaticamente. As temperaturas às vezes podem exceder 1000 graus Celsius.
Se os canais de ventilação não forem projetados adequadamente ao longo do perímetro, esse ar superaquecido irá literalmente inflamar o plástico circundante. Isso causa um defeito grave conhecido como queima de diesel, deixando marcas pretas de fuligem carbonizadas na peça. No chão de fábrica, o cheiro característico de plástico queimado é um claro indicador desse problema. Uma queima de diesel é particularmente desastrosa para a delicada dobradiça viva de uma tampa articulada, tornando-a quebradiça e inútil.
Erro 3: Ignorar a Expansão Térmica do Aço Moldado
Os moldes de injeção são ambientes térmicos altamente dinâmicos. Durante ciclos de produção contínuos, o plástico quente transfere continuamente calor para os blocos de aço. Dependendo do layout do canal de resfriamento, o núcleo e a cavidade podem operar em temperaturas muito diferentes.
O aço se expande à medida que aquece. O aço para ferramentas padrão possui um coeficiente específico de expansão térmica. Se uma ferramenta aquecer 40 graus Celsius, um bloco de aço com 500 mm de largura se expandirá quase um quarto de milímetro. Se os engenheiros projetarem tolerâncias rígidas com base apenas na temperatura ambiente, a expansão térmica durante a produção ativa fará com que as superfícies de contato emperrem, emperrem ou quebrem. Isso leva a uma falha mecânica catastrófica.
Erro 4: complicar demais a geometria da peça
Os designers de produtos frequentemente adicionam cortes intrincados, logotipos complexos ou recursos de encaixe agressivos sem consultar os engenheiros de ferramentas. Essas complexidades desnecessárias forçam os fabricantes de ferramentas a projetar superfícies de aço complicadas e com vários ângulos que são incrivelmente difíceis de usinar e manter. Muitas vezes, uma pequena modificação no design da peça plástica – como alterar o ângulo de um encaixe em dois graus ou mover ligeiramente a localização de um furo – pode simplificar drasticamente a geometria interna da ferramenta. Um design simplificado reduz a carga mecânica no molde de injeção de tampa de fechamento In-Mold . Isto se traduz diretamente em menos requisitos de manutenção e confiabilidade muito maior.
Guia prático: prevenção de defeitos e seleção de ferramentas
Flash é o defeito mais prevalente associado à falha da vedação interna. Ocorre no momento em que o plástico escapa do espaço pretendido da cavidade. Evitá-lo requer uma combinação de técnicas de fabricação de ponta e seleção otimizada de materiais.
Usinagem de Precisão e o Processo de Spotting
Conseguir um produto livre de flash começa na fábrica. Fresadoras CNC de 5 eixos de alta velocidade e usinagem precisa por descarga elétrica são vitais para a precisão. Eles cortaram o aço endurecido com tolerâncias de mais ou menos 0,005 mm.
Após a usinagem inicial, fabricantes de ferramentas experientes realizam o procedimento crítico de localização. Eles aplicam uma camada microfina de tinta Azul da Prússia no bloco de cavidade e fecham a ferramenta em uma prensa hidráulica. Quando aberta, a tinta é transferida para o núcleo onde quer que haja contato físico. Os fabricantes de ferramentas inspecionam cuidadosamente esta transferência de tinta. Se a tinta estiver irregular, isso indica pontos altos e baixos no aço. Em seguida, eles usam ferramentas de micro retificação para remover os pontos altos até obter uma transferência de tinta uniforme e de 100 por cento. Isto garante uma vedação perfeita sob pressão.
Selecionando o aço e a dureza corretos para o molde
Como essas superfícies suportam milhões de impactos de alta tonelagem, selecionar o aço para ferramentas apropriado é fundamental para o sucesso a longo prazo. Metais macios se deformarão rapidamente sob pressão de fixação. As melhores práticas de engenharia determinam o uso de aços-ferramenta endurecidos de alta qualidade para todas as pastilhas de contato.
Por exemplo, ao projetar uma ferramenta de fechamento de alta cavitação, os fabricantes de primeira linha normalmente especificam aço inoxidável S136 para as inserções do núcleo e da cavidade. O endurecimento deste aço até HRC 48-50 proporciona excepcional resistência ao desgaste. Ele também oferece excelente resistência à corrosão contra polímeros que liberam gases, garantindo que as bordas de fechamento permaneçam afiadas e livres de rebarbas durante uma vida útil de vários milhões de ciclos.
Classe de aço ferramenta
Faixa de dureza
Características principais para ferramentas internas
Aplicação Típica
Aço P20
HRC 28 a 32
Fácil de usinar, mas macio demais para desgaste de alto volume.
Protótipos de baixo volume e peças simples.
Aço ferramenta H13
HRC 48 a 52
Excelente tenacidade e alta resistência à fadiga térmica.
Moldes industriais de alta pressão e grande volume.
S136 inoxidável
HRC 48 a 54
Alta dureza, resistência superior à corrosão, requer alto polimento óptico.
Embalagem premium e fechos flip-top automatizados.
Melhores práticas para adquirir suas ferramentas automatizadas
Projetar e construir uma ferramenta altamente automatizada é um investimento de capital significativo. A aquisição do equipamento certo é fundamental para a produção da sua fábrica. Você precisa de um parceiro de ferramentas que conheça profundamente a cinemática complexa, a integração de câmaras quentes e as tolerâncias de alta precisão.
Avaliando as capacidades de um fabricante de moldes
Nem todas as oficinas de ferramentas estão equipadas para lidar com as rigorosas exigências das soluções de embalagem automatizadas. Ao avaliar um fornecedor potencial, audite suas instalações quanto a capacidades específicas. Certifique-se de que eles utilizem centros de usinagem CNC avançados, capazes de precisão em nível de mícron. Além disso, verifique se o departamento de controle de qualidade usa máquinas de medição por coordenadas para validar se o aço usinado corresponde perfeitamente aos dados CAD 3D antes do início da montagem. Profunda experiência com cinemática complexa – como sistemas de cremalheira e pinhão, desaparafusamento hidráulico e braços de fechamento integrados – é um pré-requisito obrigatório.
Por que a parceria com especialistas do setor é importante
Construir uma ferramenta automatizada de 24 ou 32 cavidades não é uma tarefa para fabricantes de moldes novatos. O intrincado equilíbrio entre termodinâmica, dinâmica de fluidos e engenharia mecânica requer conhecimentos especializados. A parceria com líderes do setor garante que seu projeto seja conduzido por profissionais experientes que entendem as nuances da produção no chão de fábrica.
Equipes de engenharia especializadas são especializadas na otimização de geometrias complexas de peças para garantir uma produção sem rebarbas. Ao aproveitar uma solução avançada de ferramentas de tampa flip-top IMC , os fabricantes podem alcançar tempos de ciclo excepcionalmente rápidos. Isso elimina totalmente os gargalos de montagem secundária e garante um ativo duradouro que maximiza o retorno do investimento.
Conclusão
O projeto interno impecável das ferramentas é inegavelmente vital para operações de moldagem bem-sucedidas e de alto rendimento. A implementação de ângulos de inclinação adequados, a utilização de práticas de usinagem seguras para metais e a seleção de aço temperado premium evitam erros dispendiosos e degradação da ferramenta. A usinagem CNC de precisão e a localização manual meticulosa garantem execuções de produção de alta qualidade e sem rebarbas. Para produtos altamente automatizados e de alto volume, investir em ferramentas de fechamento perfeitamente projetadas gera um enorme ROI comercial. Elimina completamente a necessidade de máquinas de montagem secundária, reduz drasticamente as taxas de refugo e otimiza os tempos de ciclo até o segundo. Ao aderir a esses rigorosos princípios de engenharia, os fabricantes podem obter resultados de moldagem superiores e maximizar seu sucesso operacional a longo prazo. Se você deseja atualizar seus recursos de produção, explore as soluções de ferramentas avançadas da Senlan Molds para solicitar uma consultoria de projeto e garantir sua vantagem competitiva.
Perguntas frequentes
Qual é o ângulo de inclinação mínimo necessário para uma vedação interna do molde?
Geralmente, um mínimo de 3 graus é estritamente necessário, mas 5 graus é altamente recomendado pelos engenheiros de ferramentas. Este cone evita o atrito e o desgaste do aço durante os movimentos de abertura e fechamento, garantindo a longevidade da ferramenta e evitando rebarbas.
O que exatamente é um molde de injeção com tampa de fechamento no molde?
É uma ferramenta automatizada altamente especializada, usada principalmente para embalagens flip-top. Possui sistemas mecânicos internos - como braços hidráulicos ou cremalheiras - que dobram e fecham a tampa enquanto a peça ainda está dentro da prensa. Isto elimina completamente a necessidade de máquinas de montagem pós-moldagem separadas.
Por que minha ferramenta está piscando nas superfícies de contato?
O flashing ocorre quando o contato aço-aço é comprometido. Isso pode ser devido à tonelagem de fixação inadequada da máquina, ao aço desgastado ou desgastado, à pressão de injeção excessiva forçando a abertura da ferramenta ou à má localização inicial onde as metades simplesmente não se encaixam perfeitamente.
As superfícies de contato de aço danificadas podem ser reparadas?
Sim. Superfícies danificadas muitas vezes podem ser reparadas por meio de microssoldagem ou soldagem a laser para adicionar aço endurecido de volta à área afetada. Isto é seguido por uma reusinagem de precisão e uma repintura manual da superfície às suas dimensões originais para restaurar a vedação perfeita.
Por que os designs de bypass são preferidos às ações laterais?
Os projetos de bypass são integrados diretamente no movimento vertical do núcleo e da cavidade. Isso significa que não há peças móveis necessárias para criar recortes como encaixes de pressão. Isso torna a ferramenta mais barata de construir, significativamente mais fácil de manter e muito menos propensa a falhas mecânicas em comparação com cames deslizantes.
Como a expansão térmica afeta a mecânica interna do molde?
Durante a produção, o aço ferramenta absorve o calor do plástico fundido e se expande. Se os engenheiros não levarem em conta esse coeficiente de expansão durante a fase de projeto, as superfícies de aço correspondentes podem emperrar, desgastar ou quebrar quando a ferramenta atingir sua temperatura operacional, causando danos graves.
Qual aço ferramenta é melhor para superfícies de fechamento de alto volume?
Para embalagens de alto volume, os engenheiros normalmente recomendam aço inoxidável premium, como o S136, endurecido a HRC 48-50. Isso fornece a resistência necessária para suportar milhões de impactos de fixação, ao mesmo tempo que resiste à corrosão causada pela liberação de gases do plástico, mantendo as bordas de vedação perfeitamente afiadas.