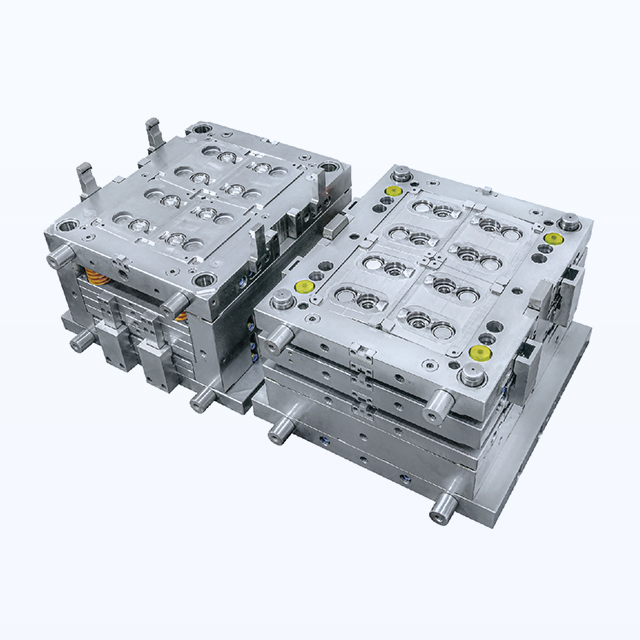
A indústria global de tampas de garrafa opera com margens mínimas. Os gerentes de fábrica sabem que a eficiência da produção determina a lucratividade. Você enfrenta um difícil dilema financeiro e de engenharia ao configurar uma nova linha de embalagens. Você deve investir em moldagem por injeção ou compressão?
Este guia detalha as diferenças fundamentais, a dinâmica de custos e as métricas de desempenho de ambos os processos. Os engenheiros de compras precisam de dados concretos para tomar decisões de compra informadas. Nós forneceremos exatamente isso.
Principais conclusões
Diferenças de processo: A tecnologia de injeção derrete polímeros e os força em uma cavidade fechada. A compressão pressiona uma gota de plástico extrudado dentro de uma cavidade aberta e aquecida.
Flexibilidade de design: Os sistemas de injeção dominam designs complexos, como flip-tops e bonés esportivos. A compressão é estritamente para tampas de bebidas padrão simples e de alto volume.
Dinâmica de Custos: A compressão economiza energia e reduz os custos iniciais de ferramentas para formatos básicos. Por outro lado, as ferramentas de injeção multicavidades oferecem automação e velocidade incomparáveis para peças complexas.
Estética: A compressão produz uma superfície superior perfeitamente lisa, sem marca de portão. Os modernos sistemas de injeção valvulada, entretanto, reduzem essa marca a um ponto quase invisível.
O veredicto: Seu volume de produção específico, complexidade geométrica e orçamento de despesas de capital ditarão a escolha ideal.
O básico: molde de injeção de plástico com tampa vs. tecnologias de molde de compressão
Compreender os princípios mecânicos por trás desses métodos é fundamental antes de aprovar investimentos em equipamentos pesados. Ambas estão estabelecidas no setor de embalagens. Eles apenas operam de maneira diferente.
Como funciona um molde de injeção de plástico com tampa
Entre em uma área de produção de alta velocidade. O processo começa alimentando pellets termoplásticos brutos – normalmente polietileno ou polipropileno de alta densidade – em um funil de máquina. Essas pelotas caem em um barril aquecido. Um parafuso alternativo rotativo os derrete usando calor térmico e cisalhamento mecânico.
Quando o plástico atinge a temperatura exata de fusão, o parafuso atua como um êmbolo. Ele explode o polímero fundido sob imensa pressão em um projetado com precisão molde de injeção de plástico para tampa de garrafa . O plástico é embalado em cavidades microscópicas para formar roscas internas e nervuras estruturais. Canais de resfriamento conformados avançados retiram rapidamente o calor. A peça solidifica em segundos antes que um sistema de ejeção automatizado limpe o lote.
Como funciona a moldagem por compressão
Em contraste, a moldagem por compressão funciona continuamente em uma enorme roda rotativa. Evita totalmente lotes cíclicos. Uma extrusora derrete a resina plástica. A máquina então corta uma gota precisa de resina derretida.
Os braços mecânicos colocam esta gota na metade inferior de uma cavidade de molde aquecida. À medida que a roda giratória gira, a metade superior do molde desce. A pressão hidráulica achata a gota fundida. O material flui para fora para preencher a cavidade. O resfriamento ocorre quando a roda completa sua rotação. A tampa acabada é ejetada e o ciclo se repete.
Principais vantagens de usar um molde de injeção de plástico com tampa
Engenheiros que exigem alto desempenho e precisão geralmente preferem a tecnologia de injeção. Apresenta vantagens distintas que a compressão rotativa simplesmente não consegue igualar.
Geometrias Complexas
A maior vantagem de um molde de injeção de tampa de câmara quente premium é lidar com geometrias complexas. Pense em fechos flip-top, bonés esportivos push-pull, dobradiças vivas ou roscas internas complexas. A injeção é praticamente a única rota viável aqui. A extrema pressão de retenção embala o plástico derretido em cada detalhe microscópico. Os sistemas de compressão não possuem essa capacidade de fluxo.
Alto rendimento multicavidades
A fabricação moderna prospera com sistemas avançados de câmara quente. Esses coletores mantêm o plástico fundido até a porta da cavidade. Isto reduz drasticamente o desperdício de material. Uma ferramenta de injeção de primeira linha de um fabricante confiável pode apresentar 48, 72 ou até 96 cavidades. Combine isso com o resfriamento conformal rápido e os tempos de ciclo caem para meros segundos. Você pode produzir milhares de cápsulas por minuto.
Versatilidade de materiais e automação total
Além disso, a tecnologia de injeção lida com um espectro mais amplo de polímeros e aditivos de desempenho. O processo de fusão controlada do barril permite que os fabricantes misturem resinas especiais, inibidores de UV ou eliminadores de oxigênio com total consistência. Ele também suporta moldagem em dois disparos para tampas multicoloridas ou multimateriais. Estas máquinas integram-se perfeitamente em ambientes automatizados com iluminação apagada. Os robôs lidam perfeitamente com a remoção de peças e o controle de qualidade.
Os prós e contras da moldagem por compressão para tampas
Para tomar uma decisão de compra equilibrada, você deve entender onde a tecnologia de compressão se destaca e onde ela atinge o limite.
Prós
Eficiência energética: A compressão opera em temperaturas de extrusão mais baixas em comparação com a fusão por injeção de alto cisalhamento. Prensar material requer menos energia hidráulica do que injetá-lo sob pressão extrema. Isso gera economias de energia mensuráveis por unidade.
Sem marcas de passagem: Colocar a gota fundida diretamente na cavidade elimina o ponto de injeção. O resultado é uma superfície superior perfeitamente lisa. As marcas de bebidas adoram isso para impressão personalizada de alta qualidade ou estampagem.
Mudanças rápidas de cor: A extrusão contínua torna a purga do sistema mais rápida. A alteração das cores da resina leva menos tempo de inatividade em comparação com a limpeza de cilindros de injeção complexos e coletores de câmara quente.
Contras
Escopo de projeto limitado: A limitação geométrica é a principal desvantagem. Não é possível produzir tampas com eficiência com dobradiças vivas ou estruturas internas complexas. Ele lida estritamente com formas relativamente planas e simétricas.
Pegada da máquina: As máquinas de compressão rotativa são enormes. Eles ocupam espaço valioso na fábrica. Eles também são altamente especializados. Uma máquina de injeção pode mudar para produtos totalmente diferentes apenas trocando o molde.
Tendências atuais da indústria na fabricação de tampas
Mandatos rígidos de sustentabilidade e iniciativas de redução de peso estão remodelando o setor de embalagens. Os gerentes de fábrica estão reavaliando ativamente suas linhas de produção para permanecerem em conformidade e lucrativas.
Especificamente, o impulso agressivo para materiais reciclados pós-consumo força os fabricantes a se adaptarem. As resinas PCR exibem notoriamente taxas de fluxo de fusão inconsistentes. Processá-los requer o controle térmico preciso que somente um coletor de injeção altamente projetado oferece.
Além disso, novas regulamentações que exigem tampas fixas interromperam a produção legada. Embora a moldagem por compressão lide bem com tampas de garrafas de água padrão, a tecnologia de injeção está enfrentando um grande aumento na demanda. Fechamentos esportivos leves e premium e tampas cosméticas sofisticadas exigem tolerâncias rígidas de ferramentas de injeção de alta qualidade. Esta tendência sublinha a crescente necessidade de ferramentas adaptáveis e de alta precisão nas fábricas modernas.
Análise de custos: ferramentas vs. máquinas de compressão
O retorno do investimento e as despesas de capital continuam sendo os fatores decisivos finais para os compradores na parte inferior do funil. As estruturas financeiras de ambos os processos divergem acentuadamente.
Custos iniciais de ferramentas e equipamentos
Projetar um molde de injeção plástica de tampa de garrafa de alta precisão para embalagens requer um capital inicial substancial. Usinar câmaras quentes balanceadas, projetar canais de resfriamento conformados e fresar aço endurecido com tolerâncias de nível mícron é caro. No entanto, as máquinas injetoras padrão estão amplamente disponíveis e têm preços competitivos em todo o mundo.
Por outro lado, o ferramental de cavidade individual para compressão é relativamente barato. No entanto, a própria máquina rotativa representa um investimento de capital maciço e altamente especializado.
Manutenção e custo total de propriedade
Os requisitos de manutenção também diferem. As ferramentas de injeção precisam de manutenção periódica dos sistemas de câmara quente e dos pinos ejetores. Uma ferramenta premium construída em aço inoxidável S136 com endurecimento a vácuo excede facilmente 5 milhões de disparos antes de precisar de uma grande reforma.
As máquinas de compressão exigem a manutenção de dezenas de conjuntos individuais de punção e cavidade na roda rotativa. Gerenciar o desgaste uniforme em todos esses conjuntos exige muita mão-de-obra. Ao longo de um ciclo de vida típico de cinco anos, a compressão gera um custo total de propriedade mais baixo para bilhões de tampas simples de garrafas de água devido à economia de energia. Para qualquer tampa funcional, a velocidade e versatilidade do molde de injeção proporcionam um ROI muito superior.
Eficiência de produção: tempos de ciclo e taxas de produção
Velocidade e escalabilidade impulsionam a fabricação de embalagens. Ambas as tecnologias oferecem taxas de produção excepcionais através de diferentes vias mecânicas.
Divisão do tempo de ciclo e escalabilidade
Durante a moldagem cíclica, a fase de resfriamento determina o tempo do ciclo. O plástico deve solidificar o suficiente para ser ejetado sem deformar. Historicamente, a injeção era mais lenta que a compressão. Hoje, os canais de resfriamento conformados envolvem firmemente as geometrias das cavidades. Esta inovação reduz drasticamente os tempos dos ciclos de injeção, permitindo-lhes rivalizar com as velocidades de compressão.
Dimensionar a produção com injeção é simples. Se a demanda aumentar, basta investir em um molde maior – atualizando de 32 para 72 cavidades – e montá-lo em uma máquina maior. Dimensionar uma linha de compressão geralmente força você a comprar uma unidade rotativa totalmente nova.
Qualidade e estética: marcas de passagem, precisão e consistência
As empresas de bebidas e cosméticos que se preocupam com a marca exigem fechamentos perfeitos. O processo de fabricação impacta diretamente a estabilidade dimensional e o apelo nas prateleiras do varejo.
Precisão Dimensional e Aparência Visual
A tecnologia de injeção oferece extrema precisão para dimensões críticas. A alta pressão de retenção garante que o plástico reproduza perfeitamente os micro-recursos. Isso garante a precisão do passo da rosca e faixas invioláveis confiáveis, evitando vazamentos na garrafa.
A diferença estética mais notável é a marca do portão. Esta é uma pequena mancha onde o plástico entrou na cavidade. Os sistemas de câmara fria mais antigos deixavam solavancos distintos. Hoje, os sistemas avançados de câmara quente com bico valvulado usam pinos mecânicos para interromper o fluxo de maneira limpa. A marca fica quase invisível. As tampas de compressão contornam isso completamente, oferecendo uma superfície superior perfeita, ideal para impressão de logotipos em alta resolução.
Tomando a decisão: qual processo é adequado para suas tampas de garrafa?
Os gerentes de fábrica devem navegar por uma matriz complexa de variáveis. A decisão exige uma análise rigorosa das despesas de capital, custos operacionais e requisitos geométricos. Use esta matriz de avaliação para avaliar seus parâmetros operacionais.
Matriz Abrangente de Comparação de Processos
Critérios de Avaliação
Tecnologia de Moldagem por Injeção
Tecnologia de moldagem por compressão
Complexidade do projeto
Excepcionalmente alto. Capaz de cortes inferiores, dobradiças vivas e roscas internas complexas.
Baixo a moderado. Mais adequado para fechamentos simples, simétricos e de perfil plano.
Custo inicial de ferramentas
Maiores despesas de capital iniciais devido a sistemas complexos de câmara quente e usinagem de precisão.
Menores despesas de capital iniciais, já que as cavidades de ferramentas são geralmente menos complexas.
Consumo de energia
Moderado a alto. Requer energia para derreter completamente a resina e manter as temperaturas da câmara quente.
Mais baixo. Opera em temperaturas de extrusão mais baixas e utiliza prensagem mecânica.
Estética de Superfície Superior
Apresenta uma marca de portão visível no ponto de injeção, embora os bicos valvulados minimizem isso.
Superfície superior perfeitamente lisa, ideal para impressão ou gravação personalizada em alta resolução.
Capacidade multimaterial
Excelente. Suporta moldagem e sobremoldagem em dois disparos para recursos de aderência suave.
Altamente limitado. Geralmente restrito a processos de extrusão de material único.
Quando escolher injeção ou compressão
Opte pela tecnologia de injeção se você fabrica bonés complexos, como flip-tops ou bonés esportivos push-pull. Também é obrigatório se você precisar de extrema precisão para mecanismos invioláveis ou planejar usar resinas especiais e moldagem em dois disparos. Os sistemas de compressão rotativa fazem sentido se você produz volumes excepcionalmente altos de tampas planas padrão para bebidas e precisa minimizar o consumo de quilowatts-hora por unidade.
Obtendo o melhor molde de injeção de plástico para tampa para o seu projeto
Se os seus dados apontam para a tecnologia de injeção, a aquisição é a próxima fase crítica. A longevidade da sua linha de produção e o retorno do investimento dependem inteiramente da qualidade metalúrgica e de engenharia do ferramental.
Experiência em Sistemas Avançados de Câmara Quente
A dinâmica térmica determina os tempos de ciclo e a consistência das peças. O gerenciamento térmico abaixo do padrão causa degradação do polímero, encordoamento e fases de resfriamento inaceitavelmente longas. Você deve fazer parceria com especialistas em configurações avançadas de câmara quente.
Investir em um molde de injeção de tampa plástica meticulosamente projetado é fundamental. Sistemas de alta qualidade de líderes do setor, como a Senlan Molds, utilizam controladores de temperatura PID precisos e tecnologia avançada de válvulas. Isso garante que o polímero fundido entre em cada cavidade exatamente à mesma temperatura e pressão.
Qualidade do aço, metalurgia e suporte ao fornecedor
A vida útil da ferramenta de fechamento é medida em milhões de ciclos. Verifique sempre os tipos de aço utilizados. Os fabricantes premium usam aços inoxidáveis de alta qualidade como S136 ou H13, submetidos a rigoroso endurecimento a vácuo. Isso garante excepcional resistência ao desgaste.
Um fabricante confiável fornece validação abrangente. Exija um protocolo rigoroso de testes de aceitação de fábrica. Isso inclui extensos ciclos secos e úmidos usando sua resina de polímero exata para comprovar a precisão dimensional antes do envio.
Conclusão
Ambos os métodos têm grande valor no mercado de embalagens em ritmo acelerado. Sua escolha final depende da complexidade do design da tampa e do volume de produção. Tampas simples combinam bem com moldagem por compressão. Projetos complexos de tampas exigem ferramentas de injeção avançadas.
Sistemas de injeção de qualidade oferecem flexibilidade e velocidade incomparáveis. Eles continuam sendo os campeões definitivos na produção versátil de bonés. Se você está pronto para atualizar sua linha de embalagens, explore as soluções de alta precisão da Senlan Molds. Entre em contato com sua equipe de engenharia especializada hoje mesmo para obter uma cotação de ferramentas personalizadas e otimizar sua eficiência de fabricação.
Perguntas frequentes
Qual é a vida útil média de um molde de injeção de plástico com tampa de alta qualidade?
Quando projetado em aço inoxidável endurecido premium, como o S136, e mantido de acordo com protocolos industriais rígidos, um molde de alta qualidade executa de forma confiável entre 3 a 5 milhões de disparos antes de exigir uma grande reforma. A limpeza regular dos canais de resfriamento e a garantia de que o coletor da câmara quente seja devidamente purgado prolongará significativamente a vida operacional do equipamento.
A moldagem por compressão é sempre mais barata do que a moldagem por injeção?
Não, não é universalmente mais barato. Embora a tecnologia de compressão geralmente apresente menor consumo de energia e menores custos iniciais de ferramentas para geometrias simples, a relação custo-benefício geral depende inteiramente do projeto específico da tampa. Tampas complexas simplesmente não podem ser fabricadas por compressão, tornando a tecnologia de injeção o único método funcional – e, portanto, mais econômico – para fabricação avançada de tampas.
Posso usar a mesma resina plástica para moldagem por injeção e compressão?
Geralmente, ambos os processos utilizam plásticos comuns como Polietileno de Alta Densidade e Polipropileno. No entanto, os graus específicos de material exigidos muitas vezes diferem com base no Índice de Fluxo de Fusão. Os processos de injeção normalmente exigem resinas com um índice de fluxo de fusão mais alto para fluir rapidamente através de canais complexos de canais quentes, enquanto os processos de compressão podem utilizar efetivamente resinas com um índice mais baixo.
Por que as tampas moldadas por injeção apresentam uma pequena protuberância na parte superior?
A pequena saliência encontrada na parte superior central das tampas moldadas por injeção é conhecida como marca de portão. Esta marca representa o ponto exato onde o polímero fundido foi injetado do bico da câmara quente na cavidade do molde. Ferramentas modernas equipadas com sistemas avançados de câmara quente com comporta valvulada utilizam pinos mecânicos para interromper o fluxo de plástico rente à parede da cavidade, tornando a marca da comporta quase invisível.
Qual processo é melhor para tampas de garrafas invioláveis?
Ambas as metodologias de fabricação são altamente capazes de produzir bandas invioláveis confiáveis. No entanto, a tecnologia de injeção geralmente oferece vantagens mecânicas distintas para projetos complexos. As ferramentas de injeção permitem cortes complexos no molde e a criação de pontes de retenção altamente precisas diretamente durante o ciclo de moldagem, garantindo métricas consistentes de força de ruptura para o consumidor.
Qual método de fabricação é melhor para tampas de garrafas amarradas?
O método ideal depende da complexidade do design da tampa. Para tampas planas padrão usadas em garrafas de água básicas, a moldagem por compressão é altamente eficiente e econômica. No entanto, se a tampa com fio incorporar um fecho esportivo, um mecanismo flip-top ou exigir leveza com materiais reciclados pós-consumo, a moldagem por injeção é a escolha superior devido ao seu controle térmico preciso e à capacidade de lidar com geometrias complexas.
Como a manutenção de rotina difere entre as duas tecnologias de moldagem?
A manutenção do molde de injeção concentra-se principalmente na preservação do sistema de câmara quente, na limpeza dos canais de microventilação e na lubrificação dos pinos ejetores. É um processo altamente especializado, mas centralizado. A manutenção da máquina de compressão envolve o gerenciamento do desgaste em dezenas de conjuntos individuais de punção e cavidade girando em uma roda enorme. Isso requer calibração contínua e trabalhosa para garantir a qualidade uniforme das peças em todas as estações.